

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / HDPE-rørfittingstyper: En komplett guide til tilkoblinger, dimensjonering og valg
HDPE-rørfittingstyper: En komplett guide til tilkoblinger, dimensjonering og valg
 2026.09.14
 Bransjenyheter
Kort svar: HDPE rørdeler er delt inn etter tilkoblingsmetode og funksjon. Tilkoblingsmetoden inkluderer butt fusjon, elektrofusjon, socket fusjon, gjenget, kompresjon og flenstyper. Funksjonskategorien dekker albuer, T-stykker, reduksjonsstykker, endestykker, flenser og adaptere. En forståelse av begge dimensjonene på fabrikkgulvet er det som skiller en jevn installasjon fra omarbeiding på stedet.
Når du står på et lager med paller med HDPE-fittings, er ikke utfordringen om delene er gode – det er om teamet har matchet rett fittingstype til riktig rør, trykkklasse og tilstand på arbeidsplassen. Som en produsent som har produsert HDPE-rørkomponenter siden 2002, har vi sett den samme forvirringen på prosjekter over hele verden: elektrofusjonskoblinger som sitter ved siden av støtfusjonsredusere, gjengede adaptere blandet med kompresjonsforbindelser, og ingen som er sikker på hvilken som hører til på vannlinjen.
Denne veiledningen forklarer de forskjellige typene HDPE-rørfittings fra produsentens synspunkt - hva hver type faktisk er bygd for å gjøre, hvor den fungerer best, hvilke toleranser som betyr noe og hvordan man unngår kostbare uoverensstemmelser. Dette er praktisk klassifisering, ikke bare en liste over navn.
Hva er HDPE-rørfittings og hvorfor klassifiseringssystemet er viktig
Høydensitetspolyetylen (HDPE) rørfittings er sprøytestøpte eller fabrikkerte komponenter som kobler sammen, avslutter, reduserer, avleder eller kontrollerer strømmen i en polyetylenrørledning. I motsetning til metallbeslag, er HDPE-beslag utformet for å festes til selve røret - ofte ved å smelte de to overflatene sammen - noe som betyr at beslaget blir en del av en kontinuerlig, lekkasjefri rørvegg.
Klassifiseringen av HDPE-rørfittings er ikke akademisk. Installatører, innkjøpsteam og prosjektingeniører trenger en pålitelig mental modell for å svare på tre spørsmål:
- Hvordan skal beslaget skjøtes til røret?
- Hvilken hydraulisk eller retningsbestemt funksjon tjener beslaget?
- Hvilken trykkklassifisering og dimensjonsstandard gjelder for systemet?
Få det første spørsmålet riktig, og installasjonsteamet vet hvilken maskin eller verktøy de skal ta med. Få den andre til høyre, og rørledningsoppsettet fungerer som designet. Få den tredje rett, og systemet vil ikke svikte ved en sveis eller en gjenget skjøt. Resten av denne veiledningen følger den logikken.
Seks tilkoblingsmetoder: Den første dimensjonen av HDPE-tilpasningstyper
Den viktigste måten å klassifisere HDPE-rørdeler er etter hvordan de kobles til røret. HDPE blir ikke løsemiddelsementert som PVC, og det er vanligvis ikke gjenget for trykkrør (selv om gjengede HDPE-fittings finnes for lavtrykks- og overgangsapplikasjoner). I stedet er HDPE avhengig av seks praktiske tilkoblingsfamilier.
1. Butt Fusion Fittings
Rumpefusjon er den mest brukte skjøtemetoden for HDPE-rør over 63 mm. Rørendene og monteringsendene klemmes i en fusjonsmaskin, vendes flatt, varmes opp mot en varmeplate ved rundt 200–210 °C, og presses deretter sammen under kontrollert kraft. Resultatet er en monolitisk skjøt - beslaget og røret blir ett kontinuerlig stykke polyetylen.
Vår butt fusion fitting-serie dekker albuer, T-stykker, reduksjonsstykker, like- og reduksjonskoblinger, endestykker og flensadaptere i diametre fra DN63 til DN1200. Dette er arbeidshestene til kommunale vann-, avløps-, gass- og industrilinjer.
Typiske styrker
Ingen elastomere tetninger; kjemisk motstandsdyktig ledd; langsiktig strekkstyrke; egnet for nedgravde og overjordiske rørledninger.
Begrensninger
Krever en butt fusion maskin og trente operatører; ikke praktisk for svært små diametre (under DN20); vanskelig i grøfter med trang arbeidsplass.
2. Elektrofusjonsfittings
Elektrofusjonsbeslag har en metallmotstandstråd innebygd i stikkontakten eller salen. Beslaget klemmes fast på rørenden, en spesiell sveiseboks sender strøm gjennom ledningen, og polyetylenet smelter og smelter sammen. Elektrofusjon er den foretrukne metoden for reparasjon, for trange rom og for diametre der det er upraktisk å bære en stor butt-fusjonsmaskin.
Vår elektrofusjonsserie inkluderer koblinger, T-stykker, 45° og 90° albuer, reduksjonsstykker, flensadaptere, tappesadler og endestykker fra DN20 til DN315. Elektrofusjon er også den sikreste metoden når røret allerede er nedgravd og en ny gren eller reparasjonskobling må legges til.
3. Socket Fusion Fittings
Sokkelfusjon brukes ofte for HDPE-rør med liten diameter (vanligvis DN16–DN110). Utsiden av rørtappen og innsiden av muffen varmes opp med et muffesmelteverktøy, skyves deretter sammen og holdes til den er avkjølt. Den er rask, krever enkelt utstyr og er svært pålitelig under rene forhold.
Vår socket fusion-serie dekker koblinger, albuer, T-stykker, unions og adaptere for småborede HDPE-rør, ofte brukt i trykkluftsystemer, vannbehandlingsdoseringslinjer og akvakulturrør.
Hvilken termisk fusjonsmetode bør du velge?
Velg rumpefusjon når:
- Rørdiameteren er over DN63
- Lange rette løp krever maksimal leddstyrke
- En fusjonsmaskin kan plasseres ved skjøten
- Trykkklassen er PN10 eller høyere
Velg elektrofusjon når:
- Arbeidsplassen er for trang for en rumpefusjonsmaskin
- Røret er allerede installert, f.eks. reparasjonsarbeid
- Forgreningskoblinger eller salbeslag er nødvendig
- Automatisert sveisekvalitetskontroll er nødvendig
Velg socket fusion når:
- DN16–DN110 rør med liten diameter
- Rask manuell installasjon uten tungt maskineri
- Verkstedfabrikasjon eller begrenset grøftearbeid
- Lavpristilkobling for ikke-kritiske tjenester
4. Gjengede HDPE-beslag
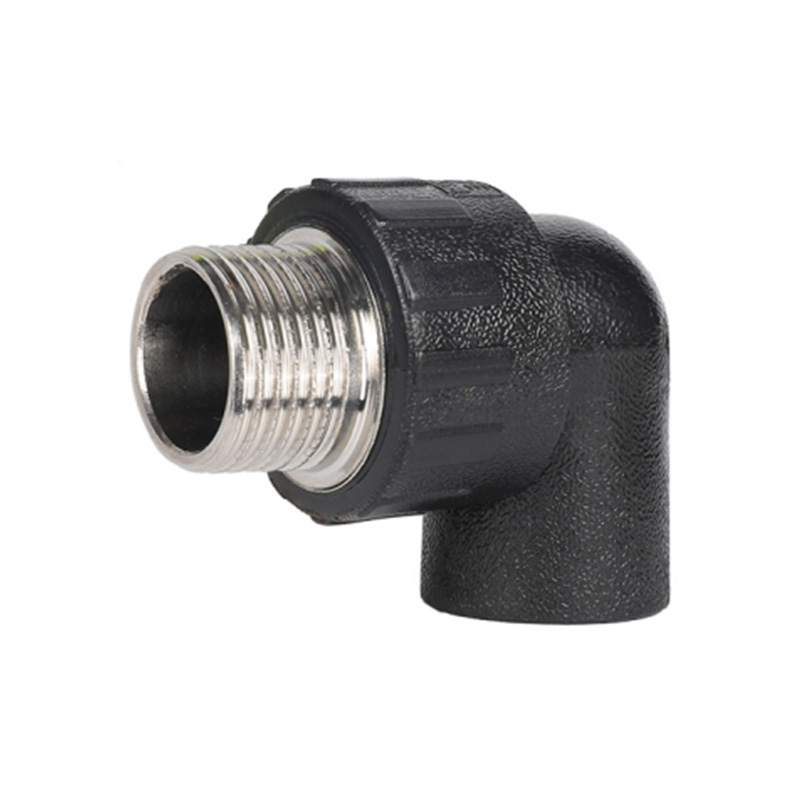
Gjengede HDPE-fittings brukes der en polyetylenledning må kobles til en metall-, messing- eller PVC-gjenget komponent - for eksempel en portventil, en vannmåler eller et pumpeutløp. Det finnes alle HDPE gjengede beslag og metallinnsats gjengede beslag. HDPE-gjenger er ikke like sterke som metallgjenger per inngrep, så disse beslagene er typisk vurdert for lavere arbeidstrykk enn en smeltet skjøt.
Selskapets HDPE-gjengetilpasningsserie inkluderer hann- og hunnadaptere, albuer, T-stykker, koblinger og koblinger. Den separate stumpgjengede beslagserien kombinerer en smeltet muffe eller tappende med en gjenget ende, og gir installatørene det beste fra begge verdener: en smeltet polyetylenforbindelse på rørsiden og en gjenget overgang på utstyrssiden.
Godt å vite: Når du skjøter gjengede HDPE-fittings til metall, bruk alltid gjengetetningstape eller en passende gjengeblanding. Ikke stram HDPE-koblingen for hardt – gjengeroten kan sprekke, og denne feilen er kanskje ikke synlig før ledningen er satt under trykk.
5. Kompresjonsbeslag
Kompresjonsfittings griper utsiden av HDPE-røret med en O-ring tetning og en kompresjonsmutter, ingen varme nødvendig. De er et praktisk valg for midlertidige tilkoblinger, for polyrør i landlig vannforsyning, for dryppvanning og for situasjoner der åpen ild eller sveisemaskin ikke er tillatt på stedet.
Vårt utvalg av PE/PP kompresjonstilpasninger dekker koblinger, albuer, T-stykker, endestykker og overgangsadaptere i metriske og tomme størrelser. Fordi tetningen er avhengig av O-ringen og griperingen i stedet for et sammensmeltet grensesnitt, er kompresjonsfittings enkle å fjerne og gjenbruke - en nyttig egenskap ved vedlikehold og sesonginstallasjoner.
6. Flensadaptere og flensforbindelser
Flensadaptere er butt-smeltet eller elektrosmeltet på HDPE-røret, deretter brukes en løs støtteflens (vanligvis stål eller duktilt jern) for å bolte sammenstillingen til en ventil, pumpe eller en annen flens. Flensforbindelser har betydning når komponenter må demonteres for vedlikehold, når HDPE-rør kobles til utstyr over bakken, eller når en HDPE-ledning må kobles til et eksisterende flensnettverk.
En flensskjøt er iboende mindre sterk i strekk enn en sammensmeltet skjøt, men den enkle demonteringen oppveier ofte den bekymringen i pumpestasjoner og ventilmanifolder.
| Tilkoblingstype | Typisk størrelsesområde | Utstyr som trengs | Leddstyrke | Beste applikasjon |
|---|---|---|---|---|
| Butt fusion | DN63–DN1200 | Butt fusion maskin | Høyest, monolittisk | Kommunalt vann, gass, industri |
| Elektrofusjon | DN20–DN315 | Elektrofusjon welding box | Høy, monolittisk | Reparasjoner, trange plasser, greiner |
| Sokkelfusjon | DN16–DN110 | Sokkelfusjon heater | Høy, monolittisk | Småboret rør, verksted |
| Gjenget | DN20–DN110 | Skiftenøkkel, gjengetetning | Middels, trykk begrenset | Overgang til metallventiler/pumper |
| Komprimering | DN20–DN160 | Skiftnøkkel, skjæreverktøy | Middels, selavhengig | Vanning, midlertidige eller gjenbrukbare skjøter |
| Flensed | DN50–DN600 | Bolter, pakning, momentnøkkel | Høy i kompresjon, boltet | Ventiler, pumper, avtakbare koblinger |
Standard tilpasningsgeometrier: Den andre dimensjonen
Når tilkoblingsmetoden er angitt, er den andre dimensjonen av HDPE-rørkoblingstyper geometri - formen og den hydrauliske funksjonen. Hver HDPE-rørledning bruker et forutsigbart sett med tilpasningsgeometrier, og å forstå navnekonvensjonene deres unngår bestillingsfeil.
Albuer — Retningsendring
Albuene avleder strømningen i en definert vinkel. Standardvinklene er 90°, 45° og 22,5°. Albuer med lang radius er foretrukket for bruk med høy flyt eller slurry fordi de reduserer trykktap og slitasje. Fabrikklagde HDPE-albuer er tilgjengelige i form med lik diameter og i reduserende form, sistnevnte, for eksempel fra DN160 til DN110.
Tees — Splitting eller kombinasjon av flyt
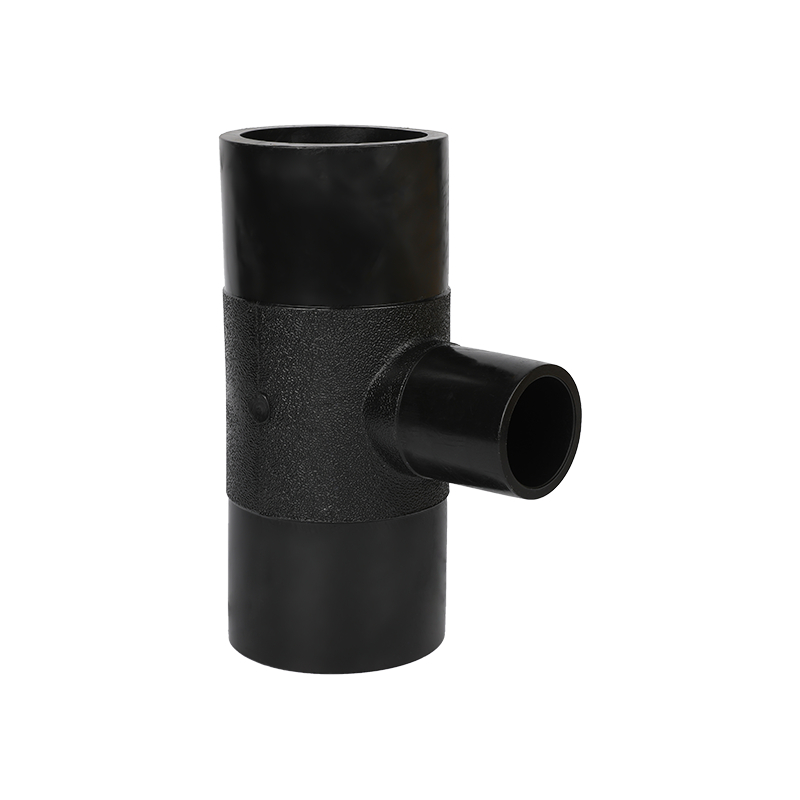
Tees har to uttak i en akse og ett vinkelrett sideuttak. De eksisterer som like tees (alle tre ender har samme diameter) og reduserende tees (grenen eller løpet har en mindre diameter). I nyere PE100-rørsystemer foretrekkes ofte sprøytestøpte T-stykker fremfor å lage en T-stykke fra kuttede rør- og salfittings fordi den støpte delen har en mer forutsigbar spenningsfordeling.
Redusere — Diameterovergang
Redusere kobler en rørdiameter til en mindre. De kan være konsentriske - aksene til de to diametrene justeres - eller eksentriske - de ytre overflatene justeres. Eksentriske reduksjonsmidler er vanlige i pumpesugledninger for å forhindre luftlommer. En reduksjonsanordning kan sprøytestøpes som et enkelt stykke eller lages av større rør, men støpte reduksjonsanordninger er stressavlastende og mer pålitelige i trykkservice.
End Caps — Systemterminering
Endestykker lukker enden av en HDPE-linje. De er tilgjengelige for alle tilkoblingsmetoder - butt fusjon, elektrofusjon, gjenger og kompresjon. En endekappe skal være klassifisert for samme trykkklasse som røret, og ved større diametre kan det være nødvendig å støtte en endekappe. I midlertidige rørledningsarbeider er en gjenget eller kompresjonsendekappe nyttig fordi den kan åpnes igjen.
Flensadaptere — Koble til flensede komponenter
Som beskrevet tidligere er flensadaptere smeltet sammen til HDPE-røret og gir en flat overflate for en løs støtteflens. Deres geometri har betydning for flensinnretting: hvis to flensflater er mer enn noen få millimeter ut av parallelle, vil boltspenningen konsentreres og pakningen kan ekstrudere.
Fagforeninger — Rask frakobling
HDPE-forbindelser gjør at to rørseksjoner kan kobles fra uten å kutte røret. De er mye brukt oppstrøms filtre, pumper og strømningsmålere. I nedgravde rørledninger unngås vanligvis sammenkoblinger fordi den elastomere tetningen kan ha kortere levetid enn en smeltet skjøt.
Adaptere og overgangsbeslag
Adaptere kobler HDPE-rør til andre materialer - PVC, stål, kobber eller duktilt jern - eller til forskjellige endetyper, for eksempel innvendige gjenger, hanngjenger eller en flens. Når rørledningen må gå over fra HDPE til PVC, bruk en riktig overgangskobling i stedet for en generisk gjenget adapter; dette forhindrer misforholdet mellom polyetylens termiske ekspansjon og PVCs stivhet.
| Beslagstype | Funksjon | Typiske størrelser (DN) | Felles sektorer |
|---|---|---|---|
| 90° albue | Retningsendring | 20–1200 | Vann, avløp, gass, industri |
| 45° albue | Skånsom retningsendring | 20–1200 | Nedgravde rørledninger, kabelkanaler |
| Lik t-skjorte | Forgrenet flyt | 20–630 | Vannfordeling, vanning |
| Reduserende tee | Forgrenet flyt to smaller line | 25×20–630×315 | Vannforsyningsnett |
| Konsentrisk redusering | Diameterreduksjon | 25×20–630×315 | Pumpestasjoner |
| Eksentrisk redusering | Diameterreduksjon, avoid air pockets | 25×20–630×315 | Pumpens sugeledninger |
| Endelokk | Linjeavslutning | 20–1200 | Kulvertender, fremtidige utvidelser |
| Flensadapter | Boltforbindelse | 50–600 | Ventiler, pumper, overjordisk anlegg |
| Hann/hun adapter | Gjenget transition | 20–110 | Målere, messingventiler, kraner |
| Union | Avtakbar skjøt | 20–110 | Filtre, pumper, vedlikeholdspunkter |
Ventiler som fittings?
Ventiler er teknisk sett strømningskontrollerende enheter, men i ethvert HDPE-rørsystem bestilles de sammen med armaturer og monteres mellom to armaturforbindelser. Slukeventiler, spjeldventiler og kuleventiler er produsert med HDPE eller flensender for å integreres direkte i polyetylenlinjer. Vi inkluderer ventiler i produktutvalget vårt fordi en prosjektkjøper skal kunne hente hele koblingspakken – rør, armaturer og ventiler – fra én produksjonspartner.
Hvordan velge riktig HDPE-rørfitting: Et utvalgsrammeverk
Nå som begge klassifiseringsdimensjonene er klare, blir utvelgelsen en fem-trinns prosess. Disse trinnene er de samme som vårt tekniske team bruker når en kunde sender en forespørsel med en rørspesifikasjon men ingen monteringsliste.
Trinn 1: Definer trykkklassen
Trykkklassen til røret og rørdelene uttrykkes enten som PN (nominelt trykk i bar) eller gjennom SDR-forholdet - rørets ytre diameter delt på veggtykkelse. En lavere SDR betyr en tykkere vegg. For eksempel har SDR11-røret en vegg tykk nok for PN16; SDR17 tilsvarer omtrent PN10. Armaturet skal ha samme SDR-klasse som røret. Bruk av en lavere SDR (tykkere) fitting på et høyere SDR (tynnere) rør kan skape spenningskonsentrasjon ved overgangen.
Figur 1 — Vanlige HDPE SDR / PN-korrelasjoner
Lavere SDR = tykkere vegg = høyere trykkklassifisering. Bestill alltid beslag fra samme SDR-serie som røret.
Trinn 2: Match dimensjonsstandarden
HDPE-rør produseres i metrisk (ISO 4427 / EN 12201) og tommer- eller jernrørstørrelse (IPS) serier. Et metrisk DN110-rør har en utvendig diameter på 110 mm; et IPS 4" rør har en utvendig diameter på 114,3 mm. Disse to størrelsene er ikke utskiftbare. En fitting designet for 110 mm rør vil ikke tette eller smelte riktig på et 114,3 mm rør. Bekreft alltid rørets ytre diameter før du bestiller fittings.
| Nominell metrisk størrelse | Metrisk OD (mm) | IPS størrelse | IPS OD (mm) |
|---|---|---|---|
| DN90 | 90 | 3" | 88.9 |
| DN110 | 110 | 4" | 114.3 |
| DN125 | 125 | — | — |
| DN160 | 160 | 6" | 168.3 |
| DN200 | 200 | 8" | 219.1 |
Trinn 3: Velg tilkoblingsmetode etter stedsforhold
Still tre spørsmål. For det første, kan en fusjonsmaskin fysisk nå leddet? Hvis ikke, bruk elektrofusjon eller mekanisk kompresjon. For det andre, må leddet demonteres i fremtiden? Hvis ja, er flens- eller kompresjonskoblinger nødvendig. For det tredje, hva er den maksimale trykktransienten, inkludert vannhammer? Fusede skjøter er den eneste typen som oppnår rørets fulle trykkklassifisering, mens gjengede HDPE-koblinger vanligvis har en lavere trykkgrense.
Trinn 4: Vurder væsken og miljøet
HDPE er motstandsdyktig mot et svært bredt spekter av kjemikalier, men noen væsker - sterke oksiderende syrer, visse hydrokarboner og klorerte løsningsmidler - kan forårsake spenningssprekker i polyetylen, spesielt ved høye temperaturer. Sjekk den kjemiske kompatibiliteten og driftstemperaturen. PE100-materiale utvider det tillatte trykkområdet sammenlignet med PE80. Ved temperaturer over 30 °C må trykket reduseres; over 60 °C skifter polyetylenrørsystemer til et spesialisert regime som PE-RT II, som er designet for høytemperaturapplikasjoner.
Trinn 5: Kjøp fra én ansvarlig leverandør
Når et prosjekt bruker rør fra en produsent og beslag fra en annen, er garantikrav vanskelig og dimensjonsfeil er mulig. En produsent som produserer både rør og fittings, og kan bekrefte at begge er laget av kompatibelt PE-materiale med konsistent smeltestrømindeks, fjerner en betydelig prosjektrisiko.
Installasjonskvalitet: Syv vanlige feil å unngå
En godt laget beslag mislykkes fortsatt hvis installasjonsreglene ignoreres. Følgende er de vanligste feilene vårt tekniske støtteteam har observert på tvers av hundrevis av prosjekter.
- Unnlatelse av å rengjøre fugeoverflaten. Smuss, fuktighet og fett på rørtappen forurenser smelten. Standardkravet er en ren, tørr overflate; tørk av med en lofri klut og unngå bruk av løsemidler med mindre det er foreskrevet av beslagsleverandøren.
- Ignorerer oppvarmingstid og temperatur. Både underoppvarmede og overopphetede skjøter ser like ut til de er under trykk. Bruk sveisemaskinens kalibrerte syklus og registrer parametrene for sporbarhet.
- Flytting av skjøten under avkjølingsfasen. Polyetylen krystalliserer sakte. Å flytte, skyve eller belaste skjøten før den angitte kjøletiden skaper indre belastninger som kan føre til duktil svikt år senere.
- Bruker feil størrelse stikkontakt eller tapp. En 110 mm elektrofusjonsfitting må aldri tvinges på et 114,3 mm rør. Selv et lite misforhold på 0,5 mm kan skape tomrom i fusjonssonen.
- Overtrekkende gjengede HDPE-beslag. Den praktiske regelen: én hånd på skiftenøkkelen, ikke to. Metallgjenger deformerer HDPE-gjenger med en brøkdel av dreiemomentet som en metallbeslag ville tåle.
- Støtter ikke vertikale løp. HDPE kryper under kontinuerlig belastning. Vertikale HDPE-ledninger med tunge ventiler trenger passende forankringer og støtter for å forhindre strekkspenning ved beslagene.
- Hopp over trykktesting før gjenfylling. Test den sammensatte linjen ved 1,5 ganger arbeidstrykket før du dekker til grøften. En skjøt som lekker ved det trykket ville ha sviktet i drift uansett, og det koster langt mindre å fikse når grøften er åpen.
Fabrikkperspektiv: Vi tester beslag og rør i egen produksjonslinje, men den siste skjøten utføres av installatøren. Det er derfor vi inkluderer klare sveiseparameterark med hver forsendelse og oppfordrer kunder til å be om en gratis installasjonsopplæring før prosjektet starter.
Real-World-applikasjoner etter industri
Valget av HDPE-rørkoblingstyper avhenger sterkt av sluttbrukssektoren. Hver sektor prioriterer en annen kombinasjon av tilkoblingsmetode og tilpasningsgeometri.
Kommunal vannforsyning
Rumpefusjon og elektrofusjon dominerer. Trykkklasse PN10–PN16, SDR17 eller SDR11. Albuer, tees og reduksjonsstykker er den essensielle geometrien. Flensforbindelser vises ved pumpestasjoner og ventilkamre.
Landbruk og vanning
Kompresjonsfittings og gjengede fittings er vanlige for linjer med liten diameter opp til DN63. Elektrofusjon brukes for hovedledningsnettet. Beslag som tåler UV-eksponering og sporadiske påvirkninger fra landbruksmaskiner er et praktisk krav.
Marint akvakultur
Polyetylen er standardvalget for marine merdsystemer og sjøvannsinntakslinjer, fordi saltvann har liten effekt på PE. De spesielle rørstøttebrakettene og rammekoblingene vi produserer for flytende merdkonstruksjoner krever beslag laget for syklisk bølgebelastning. Socket fusion og butt fusion brukes til å montere rørrammene.
Bygge drenerings- og regnvannssystemer
Dreneringsfittings for hevert, som er vår dedikerte produktlinje, er avhengig av reduksjonsrør, forskyvninger og trykktette skjøter med nøyaktig størrelse. HDPE-beslag i bygningstjenester er ofte sveiset med socket fusion eller elektrofusjon fordi disse metodene tillater installasjon nær eksisterende strukturer uten varme arbeider.
Industriell bearbeiding
Kjemikalie- og gruverørledninger krever den høyeste materialkvaliteten: PE100 med SDR11 er den typiske grunnlinjen. Butt fusion er nesten obligatorisk fordi den gir den jevneste indre boringen og den høyeste fugestyrken, og minimerer trykktap og lekkasjerisiko.
Gassdistribusjon
Gassledninger krever PE80 eller PE100 svart rør med gule striper eller helgult rør. Elektrofusjonsfittings er mye brukt fordi sveiseprosessparametrene enkelt logges og sertifiseres. Sporbarhet for hver tilpasning – dato, batch, maskin- og sveiser-ID – er en del av regelverket i mange land.
Produsentens sjekkliste for bestilling av HDPE-rørfittings
Når du sender en forespørsel til en fabrikk, kommer det beste svaret fra en klar spesifikasjon. Bruk denne sjekklisten for å sikre at ingenting er tvetydig.
- Rørmateriale klasse: PE80 eller PE100?
- Utvendig diameter standard: metrisk ISO eller IPS i tommer?
- SDR / trykkvurdering: f.eks. SDR11 PN16, SDR17 PN10
- Tilkoblingstype: butt fusion, electrofusion, socket fusion, gjenget, kompresjon eller flens
- Geometri: albuegrader, lik eller reduserende tee, konsentrisk eller eksentrisk reduksjon, endestykke, union, adapter
- Antall per vare: med tydelig størrelsesfordeling
- Farge: svart, svart med blå striper, blå, oransje eller gul
- Sertifisering: ISO 9001, ISO 14001, produkttestrapporter og batch-sertifikater
- Emballasje og merking: kartong, pall, trykte betegnelser på hver beslag
Som produsent med mer enn to tiår med ekstruderings- og sprøytestøpingserfaring, anbefaler vi å ikke søke kun etter det billigste tilbudet. Dimensjonskonsistens – toleransen for utvendig diameter til både røret og muffen – avgjør om skjøten vil smelte sammen riktig over en full produksjon, ikke bare på én prøve fra toppen av en pall.
Ofte stilte spørsmål
Hva er de forskjellige typene HDPE-rørfittings?
HDPE rørdeler er gruppert på to måter. Ved tilkoblingsmetode: butt fusion, electrofusion, socket fusion, gjenget, kompresjon og flens. Etter geometri: albuer, tees, reduksjonsstykker, endestykker, flensadaptere, fagforeninger og adaptere. Hver type tjener en spesifikk installasjonstilstand og trykkkrav.
Hvordan vet jeg hvilken tilkoblingsmetode for HDPE-tilpasning jeg skal bruke?
Tilpass metoden til arbeidsmiljø og felleskrav. For lange nedgravde rørledninger, bruk butt fusion. I tette grøfter eller for reparasjoner, bruk elektrofusjon. For industrilinjer med liten boring er socket fusion rask og pålitelig. Bruk gjengede beslag for overgang til metallutstyr, kompresjonsbeslag der skjøter må demonteres, og flensadaptere ved ventiler og pumper.
Kan HDPE-beslag kobles til PVC- eller metallrør?
Ja, men kun gjennom overgangsbeslag. Gjengede adaptere, flensadaptere og kompresjonsfittings er de sikre måtene å koble HDPE til PVC, stål eller seigjern. Ikke lim eller løsemiddelsveis HDPE til PVC; materialene og herdeoppførselen er uforenlige.
Hva er forskjellen mellom SDR11 og SDR17 beslag?
SDR11-beslag har en tykkere vegg og er klassifisert for høyere trykk - normalt PN16. SDR17-beslag er vurdert for ca. PN10. Begge er laget av samme HDPE-materiale, men SDR-klassen må alltid tilsvare rørklassen på samme linje, fordi en mismatch endrer spenningsfordelingen ved den smeltede skjøten.
Er elektrofusjonsfittings sterkere enn butt fusjonsfittings?
Begge metodene, når de utføres riktig, gir en skjøt som er minst like sterk som selve røret. Forskjellen er praktisk, ikke styrke. Butt fusion er den mest økonomiske for rette løp av rør med stor diameter; elektrofusjon er mer praktisk når du sveiser en gren eller en reparasjon der en støtsmeltemaskin ikke kan plasseres.
Hvor lenge varer HDPE rørfittings?
Levetiden til HDPE-rørfittings er generelt oppgitt til 50 år eller mer når systemet opererer innenfor sitt nominelle trykk og temperatur. Tilpasningsmaterialet, fusjonsskjøtens kvalitet og driftsbelastningen bestemmer sammen den faktiske levetiden. Ubegrensede gjengede beslag har til sammenligning en kortere forventet levetid og brukes best til tilgangs- eller vedlikeholdspunkter.
Kan en gjenget HDPE-kobling brukes på en høytrykksvannledning?
Gjengede HDPE-beslag har lavere trykkklassifisering enn smeltede skjøter. De brukes best til overgangskoblinger ved ventiler og målere, der driftstrykket er under den klassifiseringen som er oppgitt av armaturprodusenten. For høytrykksnett, bruk en flensadapter og en flensventil i stedet for en gjenget tilkobling.
Hvor skal du begynne på et nytt HDPE-rørprosjekt
Den riktige tilnærmingen til HDPE-rørfittings er ikke å huske en katalog, men å forstå installasjonsforholdene, trykkklassifiseringen og skjøtekravene for hvert sted. Start med å fikse rørspesifikasjonen - materialkvalitet, SDR-klasse og ytre diameter. Gå deretter til tilkoblingstypen, deretter geometrien, og lag deretter en linje-for-linje stykkliste.
For ingeniører og innkjøpsfagfolk som foretrekker å jobbe direkte med en fabrikk i stedet for et handelsselskap, er fordelen konsistens: det samme materialet på grunn av en enkelt råvarebatch, kontrollert injeksjonsprosess, en klar standard for innkommende inspeksjon og en enkelt teknisk kontakt etter salg.
Enten prosjektet er et landlig vannnettverk som bruker kompresjonsfittings på tvers av tusenvis av gårdsforbindelser, en kommunal DN800-rørledning med butt-fused reduksjonsstykker, eller en offshore akvakulturinstallasjon som krever korrosjonsfrie rørrammer og braketter, forblir klassifiseringssystemet i denne veiledningen det samme. Få kategoriene riktig, definer grensebetingelsene, og produktutvalget følger naturlig.




HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
