

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / HDPE-rørskjøtemaskiner forklart: Butt Fusion, Electrofusion og Socket Fusion
HDPE-rørskjøtemaskiner forklart: Butt Fusion, Electrofusion og Socket Fusion
 2026.10.28
 Bransjenyheter
De fleste artikler om HDPE-sveising stopper i det øyeblikket maskinen velges. Det er forståelig, fordi maskinen er den synlige delen av prosessen. Men de som faktisk kjører disse maskinene på stedet vet at avgjørelsen ikke ender ved utstyrsspesifikasjonsarket. Det som følger er et sett med praktiske spørsmål som dukker opp først etter den første måneden med bruk: hvor mange ledd et mannskap realistisk kan fullføre i et skift, hvorfor kjøletiden fortsetter å spise seg inn i timeplanen, hvilke spesifikasjonsdetaljer som viser seg å ha betydning hver eneste dag, og hvordan reservedeler og verktøy i det stille avgjør om et mannskap forblir produktivt eller ikke er i bruk.
Notatene nedenfor er skrevet fra perspektivet til et produksjonsgulv som bygger sveisemaskiner og beslag side om side. De er ikke en gjentakelse av de generelle utvalgsrådene, og de er ikke en katalog. Det er detaljene våre ingeniører vanligvis tar opp i den andre eller tredje samtalen med et prosjektteam, når den grunnleggende maskintypen allerede er avgjort.
48 timer Typisk behandlingstid på lagerførte reservedeler når en distributør har lokalt varelager
±1 °C Realistisk varmeplatekontrolltoleranse for en godt vedlikeholdt rumpefusjonsenhet
3–5× Forskjellen i skjøter per skift mellom en 90 mm linje og en 400 mm linje
4 Variabler som må styres sammen: rør, armatur, maskin, operatør
Hvorfor sveisetrinnet stille blir forsinkelsen på stedet
Når et rørledningsprosjekt faller bak, lander skylden vanligvis på grøfting, tillatelser eller vær. I praksis kommer en overraskende andel av tapte dager fra sveisespredningen. En enkelt mislykket kalibrering, en varmeplate med et slitt belegg eller en manglende klemmeinnsats kan stoppe et mannskap i en dag eller mer. Og i motsetning til en grøfteforsinkelse, er en sveiseforsinkelse sjelden synlig i de første ukene, fordi de første skjøtene alltid ser fine ut. Problemet dukker opp senere, når avvisningsraten stiger og omarbeidet begynner å samle seg.
Årsaken er at sveising er en prosess, ikke en oppgave. Hvert ledd bruker en fast mengde klemmetid, og den klemtiden er definert av fysikk i stedet for av tidsplanen. Du kan legge til en ekstra maskin, men du kan ikke komprimere en kjølesyklus. Du kan trene en operatør raskere, men du kan ikke gjøre en manuell trykkpåføring like konsistent som en hydraulisk. Å forstå disse harde grensene tidlig er det som skiller et realistisk program fra et optimistisk.
Det er en annen, mindre åpenbar kostnad. Fusjonsutstyr som er vanskelig å betjene, har en tendens til å bli utført sjelden. En maskin som trenger en spesialist for å skifte en trykkmåler, eller en varmeplate som må sendes tilbake til fabrikken for overmaling, vil bli kjørt forbi vedlikeholdsintervallet. Skjøtene kan fortsatt bestå en kortvarig trykktest, men fusjonsgrensesnittet vil være svakere enn designantakelsen. Ingenting om dette dukker opp før nettverket har vært i drift i flere år.
En sveisemaskin kjøpes ikke for den dagen den kommer. Den kjøpes for tredje brukssesong, når mannskapet har sluttet å være forsiktig og utstyret må bære kvaliteten på egenhånd.
Utgangsplanlegging: Hvor mange ledd kan et mannskap faktisk fullføre
Budsjettestimater bruker ofte et rundt tall for skjøter per dag og blir deretter korrigert etter den første uken. Antallet avhenger av diameter, veggtykkelse, tilgang til stedet og hvor mye av arbeidet som er forberedelse i stedet for fusjon. Referanseverdiene nedenfor forutsetter at et enkelt erfarent mannskap arbeider på bakkenivå ved siden av en grøft, med røret allerede iscenesatt og en hydraulisk støtfusjonsenhet i god stand. Rørstrenging, grøftearbeid og trykktesting er unntatt.
| Rørstørrelse (SDR 11) | Veggtykkelse | Oppvarming og kjøling | Ledd per skift |
| 90 mm | 8,2 mm | Ca. 12 min | 20–24 |
| 160 mm | 14,6 mm | Ca. 22 min | 13–16 |
| 200 mm | 18,2 mm | Ca. 30 min | 9–12 |
| 250 mm | 22,7 mm | Ca. 40 min | 7–9 |
| 315 mm | 28,6 mm | Ca. 52 min | 5–7 |
| 400 mm | 36,4 mm | Ca. 70 min | 3–5 |
| 500 mm | 45,5 mm | Ca. 95 min | 2–3 |
Relativ effekt per skift, indeksert til en 90 mm linje
Samme mannskap, samme maskinfamilie, forskjellige rørstørrelser. Utgangen synker raskere enn de fleste programmer antar, fordi klemtid og håndteringstid begge vokser med diameteren.
To konklusjoner følger av dette. For det første bør maskintellingen på et prosjekt med stor diameter planlegges fra skjøtetelling, ikke fra rørlengde alene. En 400 mm hovedledning som dekker to kilometer kan trenge langt færre skjøter enn et 90 mm distribusjonsnettverk av samme lengde, men hver av disse skjøtene opptar klemmen i over en time. For det andre, på prosjekter med blandet diameter er flaskehalsen nesten aldri det største røret. Det er verket med middels diameter som fyller midt på dagen, fordi disse leddene er korte nok til å se raske ut og lange nok til å legge opp.
Avkjølingstid er begrensningen du ikke kan forhandle
Av alle parameterne i en fusjonsprosedyre er kjøletid den som oftest behandles som et forslag. Det er også den som bestemmer hvor lenge et sett med klemmer er opptatt. Forholdet er ikke lineært i praksis, fordi tykkere vegger både lagrer mer varme og slipper den saktere fra overflaten. Kurven under viser hvorfor en liten økning i veggtykkelse kan konsumere en mye større del av dagen enn forventet.
Avkjølingstid under trykk kontra veggtykkelse
Illustrerende kurve basert på typiske prosedyrekrav for PE100-rør. Verdier er ikke en erstatning for den kvalifiserte sveiseprosedyrespesifikasjonen som brukes på prosjektet ditt.
Tre praktiske konsekvenser følger. For det første er klemmer den knappe ressursen, ikke varmeren. Et mannskap med to ovner men ett klemmesett har samme effekt som et mannskap med en ovn. For det andre vil ethvert forsøk på å forkorte kjølingen ved å fukte skjøten, åpne klemmene tidlig eller flytte røret, skape indre tomrom som ikke kan oppdages fra utsiden. For det tredje, ved arbeid med tykke vegger, er den fornuftige måten å øke ytelsen på å legge til en ekstra klemramme og dele varmeren mellom dem, i stedet for å presse kjølesyklusen. Vår hydraulisk butt fusion rekkevidde er bygget rundt denne måten å jobbe på, med klemramme som kan iscenesettes uavhengig av varmesyklusen.
Maskindetaljene som avgjør den daglige opplevelsen
To maskiner kan bære identiske overskrifter og oppføre seg helt forskjellig etter seks måneder. Forskjellene sitter i detaljer som sjelden vises i et kort spesifikasjonssammendrag, og de er detaljene det er verdt å spørre om før en bestilling legges inn.
Klemkraft og rammestivhet
Klemmen må holde et rør med stor diameter uten å skli mens smeltetrykket påføres. Gliding er stille: skjøten ser lukket ut, men grensesnitttrykket er lavere enn spesifisert. Spør etter nominell klemkraft og sjekk om rammen er maskinert eller sveiset fra plate.
Innrettingsmekanisme
Rørendene må møtes kvadratisk og konsentrisk. Et firepunkts justeringssystem med justerbare skruer og en rett referansestang gir et repeterbart resultat. En enkeltpunktsjustering avhenger sterkt av operatørens vurdering.
Varmeplatebelegg
Non-stick-belegget er en slitedel. Dype riper forårsaker klistring, og stikking river smelteperlen. Spør hvordan platen er overbelagt og hvor lang tid det tar før en reserveplate kommer. En plate som må tilbake til fabrikken er en måned med nedetid.
Temperaturføling
En sensor innebygd nær midten av platen leser en annen verdi fra arbeidsflaten. Uavhengig verifisering med kontakttermometer på tre eller fire punkter bør vise en spredning på høyst noen få grader.
Kvalitet på trykkmåler
Mekaniske målere driver. En litt høy måleravlesning gjør at alle ledd blir undertrykk. Måleren skal være avtakbar og utskiftbar uten å tømme den hydrauliske kretsen, og den bør være kalibrerbar mot en referanse.
Facer motor og blad
Dekselet må kutte en kontinuerlig spon, ikke støv. En svak motor stanser på tykke vegger og frister operatøren til å tvinge kuttet, som etterlater et ujevnt ansikt. Bladgeometri betyr mer enn motorkraft på tykkvegget rør.
Syklusopptak
Maskiner som logger varmeapparatets temperatur, trykk og timing gir et prosjekt en sporbar rekord per ledd. Når en seksjon trykktestes måneder senere, er den posten det eneste objektive beviset på hva som skjedde i skyttergraven.
Strømforsyningskompatibilitet
En maskin som er vurdert for én spenning og levert til et sted med en annen er en forsinkelse, ikke en defekt. Bekreft motorspenningen, varmeapparatets spenning og om en generator er nødvendig før enheten forlater fabrikken.
Konfigurere spredningen for ulike typer arbeid
En sveisespredning er en kombinasjon av maskin, verktøy og forbruksvarer. Den riktige kombinasjonen avhenger mindre av rørrekkevidden enn av hvordan arbeidet kommer: i lange lineære løp, i korte reparasjonsvinduer eller i mange små koblinger spredt over en bygning.
Lang lineær hovedinstallasjon
En hydraulisk butt fusion enhet dimensjonert til den største diameteren på programmet, pluss en ekstra klemramme og en andre varmeplate. Rørvalser, en rett referanse og et dekket arbeidsområde betyr like mye som selve maskinen. Legg til en facer med et reservebladsett.
Distribusjon og serviceforbindelser
En bærbar elektrofusjonsenhet med en strekkodeleser, en roterende skrape som produserer en kontinuerlig barbering, og et sett med justerbare eksterne klemmer. Prioriteten er kompakthet og en ren strømforsyning, ikke klemkraft.
Byggetjenester og liten boring
Et socket fusion sett med tilpassede varmeverktøy for hver diameter, en digital timer med et lydsignal, og et stativ som holder det varme verktøyet stabilt mellom operasjoner. Ekstra varmeverktøy i de to vanligste størrelsene sparer mer tid enn en annen maskin.
Utleie og flerstedsflåter
Maskiner med utskiftbare innsatser, en enkelt spenningsstandard over flåten og et dokumentert serviceintervall. For en flåte er muligheten til å flytte ett klemmesett mellom jobber viktigere enn å dekke en ekstrem diameter en gang i året.
For team som jobber på tvers av flere av disse kategoriene, er den fornuftige tilnærmingen å bygge en kjernespredning rundt det mest hyppige arbeidet og ansette eller låne for unntakene. En bærbar elektrofusjonsenhet og en mid-range butt fusion maskin vil dekke det meste av kommunalt og industrielt arbeid, med socket tooling lagt til når bygningstjenester dukker opp i blandingen. Den fullt maskinsortiment er organisert av denne logikken i stedet for av diameter alene.
Totale eierkostnader over en realistisk levetid
Innkjøpsprisen er den minste delen av kostnadene for fusjonsutstyr over en femårshorisont. Den største andelen er kostnadene for mannskapet som står ved siden av maskinen, pluss kostnadene for etterarbeid når ledd svikter. Tabellen nedenfor viser de viktigste kostnadsblokkene i relative termer slik at en sammenligning mellom to tilbud gjøres på samme grunnlag.
| Kostnadsblokk | Hydraulisk Butt Fusion | Manuell Butt Fusion | Elektrofusjon | Socket Fusion |
| Kjøp | Høy | Lavt | Middels | Lavt |
| Forbruksvarer per ledd | Veldig lavt | Veldig lavt | Høy | Middels |
| Operatørtid per ledd | Lavt | Middels | Lavt | Middels |
| Avvisningsfrekvens | Lavt | Middels to high | Lavt | Middels |
| Vedlikehold og reservedeler | Middels | Lavt | Lavt | Lavt |
| Opplæringskrav | Høy | Høy | Moderat | Moderat |
Hvor pengene faktisk går på et rumpefusjonsprogram
Omtrentlig andel av fem års kostnad for en mellomstor entreprenør som kjører to mannskaper. Mannskapstiden dominerer, og det er grunnen til at produksjonen per klemme betyr mer enn innkjøpsprisen.
Konklusjonen er ubehagelig for alle som håper å spare penger på maskinen. En lavere innkjøpspris som koster tre ekstra minutter per ledd og ett ekstra avslag per femti ledd vil bli dyrere innen første sesong. Beregningen endres bare når maskinen vil se svært lite arbeid, noe som akkurat er tilfelle der en utleie eller delt ordning er det beste svaret.
Logistikkdetaljer som er enkle å overse
Fusjonsutstyr er tungt, og det reiser sjøveien før det når et sted. Pakke- og fraktdetaljene avgjør om maskinen kommer klar til arbeid eller klar for reparasjon.
- Kassevekt og volum. En stor hydraulisk ramme med sin hydrauliske kraftenhet og innsatssett kan oppta en betydelig del av en container. Bekreft kassedimensjonene, ikke bare arbeidsdimensjonene, før du planlegger transport.
- Korrosjonsbeskyttelse. Sjøfrakt utsetter bart stål for fuktig luft i flere uker. Malte rammer, oljede sylindre og forseglede kontrollbokser er ikke luksus. Spør hva som påføres før pakking.
- Løftepunkter. En ramme uten skikkelige løfteøyer flyttes med en slynge rundt hydraulikkslangene. Det er slik slanger svikter den første måneden.
- Dokumentasjonsspråk. Driftsmanualer og parametertabeller skal leveres på språket mannskapet leser på stedet, ikke bare på innkjøpskontorets språk.
- Reservedeler i første sending. Et sett med varmeplater, en trykkmåler, et frontblad og tetningene som mest sannsynlig vil bli slitt vil koste lite på bestillingstidspunktet og vil spare uker senere.
- Spenning og plugg standard. Ved å bekrefte dette én gang før produksjon unngår man et transformatorkjøp etter ankomst.
Opplæring, registreringer og sporbarhet
En maskin som logger syklusene sine endrer samtalen om kvalitet. I stedet for å stole på en operatørs minne, kan prosjektet vise varmeapparatets temperatur, trykket som brukes og tidspunktet for hver ledd. Denne posten er nyttig i tre situasjoner: når en seksjon mislykkes i en trykktest, når en klient ber om bevis på prosedyreoverholdelse, og når et nytt besetningsmedlem trenger å forstå hvordan en riktig syklus ser ut.
Trening bør følge samme logikk. En kort økt som kun dekker kontrollene er ikke trening. Den nyttige versjonen dekker fire ting sammen: hvordan du forbereder røroverflaten, hvordan du leser prosedyren for veggtykkelsen foran deg, hvordan du gjenkjenner en unormal smelteperle, og hva du skal gjøre når en syklus blir avbrutt. Operatører som forstår hvorfor en parameter eksisterer, har langt mindre sannsynlighet for å hoppe over den under tidsplanpress.
Den sterkeste kvalitetskontrollen på et fusjonsprosjekt er ikke en inspeksjon på slutten. Det er en operatør som vet hvordan en dårlig smelteperle ser ut og stopper syklusen før klemmene lukkes.
Økosystemet for tilpasning og verktøy
Verktøy er der kompatibilitetsproblemer vanligvis begynner, fordi et varmeverktøy som er en brøkdel av en millimeter unna vil produsere en skjøt som ser riktig ut og oppfører seg dårlig. Sokkeldybde, tapplengde og verktøydiameter må samsvare nøyaktig med tilpasningsgeometrien, og det samme gjelder elektrofusjonsklemmestørrelser og motstandsområdet som forventes av maskinen.
Matchende varmeverktøy
Hver sokkeldiameter trenger et verktøy maskinert til den spesifikke sokkeldybden og ytre diameteren. Bruk av et verktøy fra et annet monteringssystem resulterer vanligvis i enten en kald skjøt eller et rør med bunn.
Innsatssett For Butt Fusion
Klemmeinnsatser bør være dedikert til en diameter og veggområde. Universalinnsatser som griper flere størrelser holder sjelden konsentrisitet på den største størrelsen de hevder å dekke.
Skrapere og forberedelsesverktøy
En roterende skraper som fjerner en kontinuerlig barbering er forskjellen mellom en riktig elektrofusjonsoverflate og en ripete. Reserveblader bør lagres som forbruksmateriell.
Fitting Range Konsistens
Når albuer, tees, reduksjonsstykker og koblinger kommer fra ettdimensjonalt system, gjelder samme prosedyre for dem alle. Blandesystemer betyr en egen prosedyre for hver komponentfamilie.
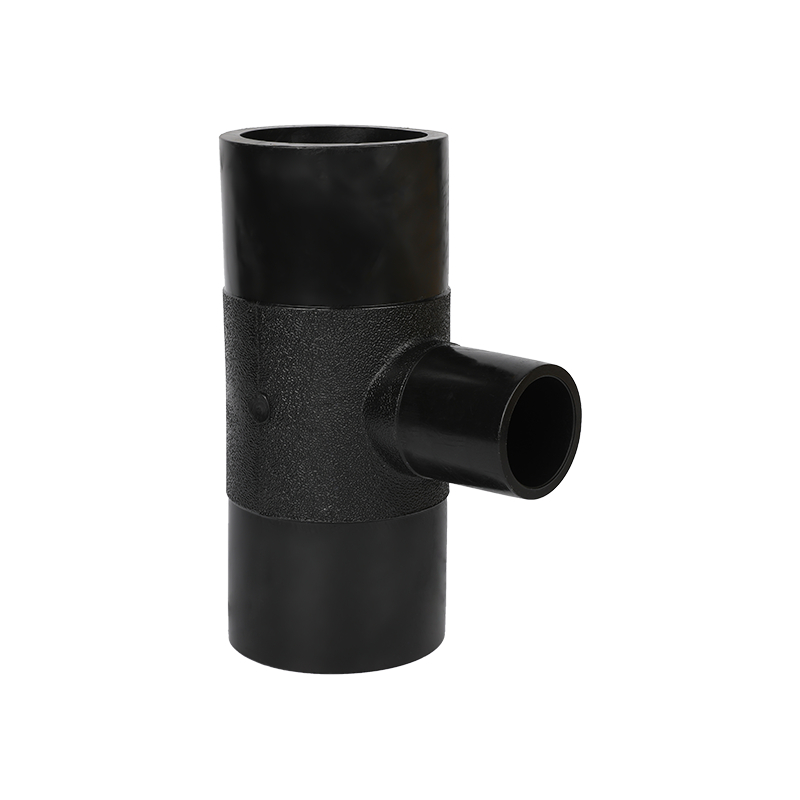
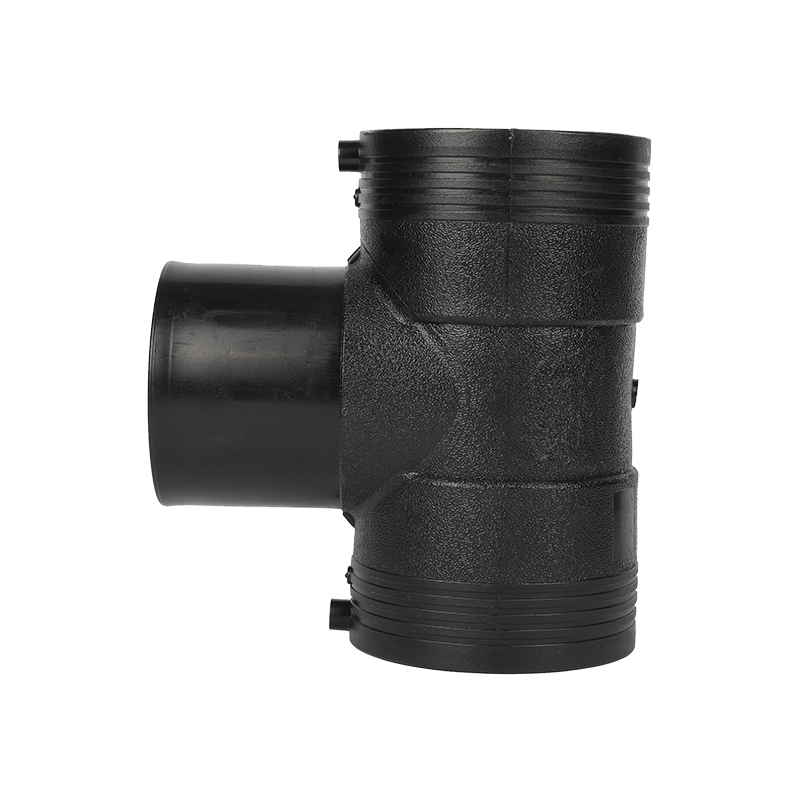
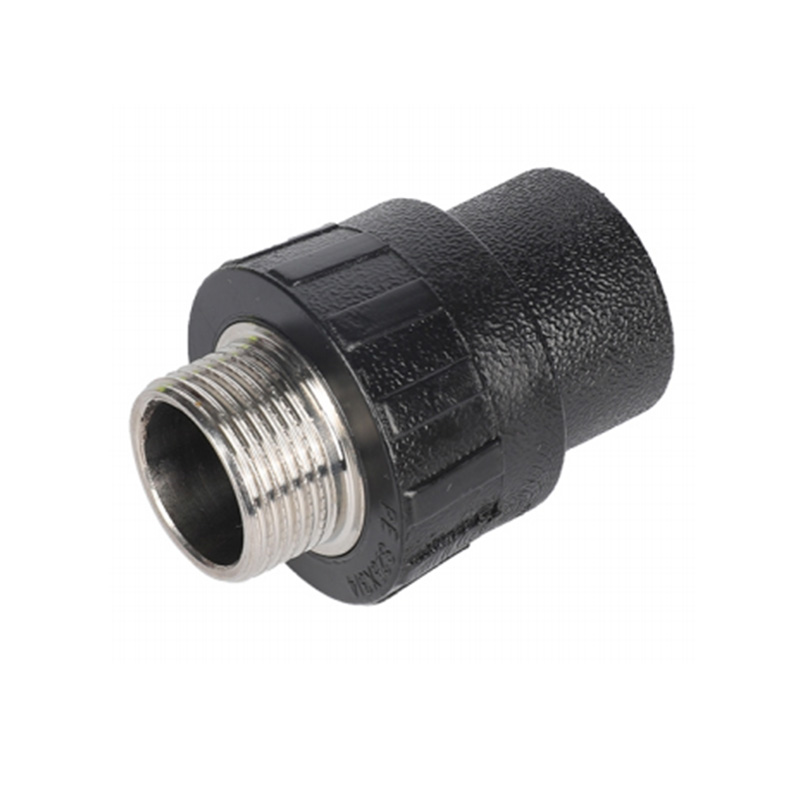
Dette er den praktiske grunnen til at en produsent som produserer både maskiner og tilbehør har en tendens til å være nyttig for et prosjektteam. Det handler ikke om merkelojalitet. Det er at varmeverktøyet, sokkeldybden og maskinparametersettet kan verifiseres sammen før noe sendes, og kunden får en kombinasjon som allerede er kjørt på et produksjonsgulv. Vår socket fusjonsmaskiner leveres med verktøy tilpasset vårt eget beslagsortiment av nettopp denne grunn.
Dypere tekniske spørsmål kjøpere spør vanligvis senere
Kan rumpefusjonsutstyr brukes i kaldt vær?
Ja, men prosedyren endres. Under ca. 5 °C mister røroverflaten raskt varme og smelteperlen avkjøles før endene møtes. Den vanlige responsen er et lengre oppvarmingstrinn, en kortere overgang, og i noen tilfeller et midlertidig ly rundt leddet. Under −5 °C blir selve røret stivere og vanskeligere å justere, og enkelte spesifikasjoner krever forvarming av rørendene. Maskinen trenger ikke være annerledes, men prosedyren og arbeidsmiljøet gjør det.
Trenger en elektrofusjonsmaskin en stabil strømforsyning?
Sveisestrømmen er lavspenning, men maskinen er følsom for inngangsspenning. En lang skjøteledning med lite tverrsnitt forårsaker et spenningsfall som maskinen kompenserer ufullkomment for. Generatorer bør vurderes godt over maskinens trekk, og kabelen bør være så kort som arbeidet tillater. På steder med upålitelig kraft, beskytter en maskin med intern spenningsstabilisering og en automatisk avbruddsfunksjon armaturen mot en delvis syklus.
Når bør et varmeplatebelegg skiftes ut?
Når smelteperlen begynner å feste seg til platen i stedet for å løsne rent, eller når synlige riper når gjennom belegget til metallet under. Festing er mer enn en ulempe: en perle som rives etterlater en ujevn overflate og reduserer sammensmeltingsområdet. Utskifting av platen er et planlagt vedlikeholdselement, ikke en reparasjon, og reservedelen bør holdes på lager.
Hvor nøyaktig må trykkmåleren være?
Mer nøyaktig enn de fleste mannskaper antar. Grensesnitttrykket er spesifisert over et smalt bånd, og en måler som viser høyt med noen få prosent skyver hvert ledd mot den nedre grensen. For tykkvegget rør forenes effekten, fordi et større område påvirkes av samme trykkfeil. En årlig kalibrering mot en referansemåler, pluss en sjekk før hvert hovedprogram, er en liten kostnad i forhold til verdien av skjøtene som lages.
Er det verdt å beholde to maskiner av samme størrelse?
På et prosjekt med et stramt program, ja, men ikke av den grunnen de fleste forventer. Den andre maskinen brukes sjelden samtidig med den første. Den brukes når den første trenger å skifte varmeplate, en målerkalibrering eller en hydraulisk reparasjon. En reservemaskin gjør en tre-dagers avbrudd til en to-timers omstilling, og på en stor hovedledning overstiger forskjellen ofte kostnadene for selve maskinen.
Hva bør inspiseres på en maskin som har stått på lager?
Hydraulikkslanger for sprekkdannelse, stempelet for overflaterust, måleren for null retur, varmeplaten for beleggskader og dekselbladet for hakk. Elektriske koblinger bør kontrolleres for fuktighet, spesielt hvis enheten krysset en sjøvei i en container. En kort kjøring på skraprør før produksjonen starter vil avsløre de fleste av disse problemene i løpet av tjue minutter.
Bringe detaljene sammen
Utstyrsbeslutningen er kun første halvdel av arbeidet. Den andre halvdelen gjør utstyret produktivt, noe som avhenger av hvor mange ledd en klemme kan produsere i et skift, hvor raskt en slitt del kan skiftes ut, og om verktøyet i butikken passer til beslagene på stedet. En maskin som er litt dyrere og betraktelig enklere å holde i gang vil vanligvis levere lavere kostnad per ledd over en realistisk levetid.
Det mest nyttige et prosjektteam kan gjøre før du bestiller, er å skrive ned tre tall: den største diameteren på programmet, det høyeste antallet fuger på en enkelt måned, og avstanden fra det nærmeste punktet hvor en ekstra varmeplate kan skaffes. Disse tre tallene vil begrense valget raskere enn noen sammenligningstabell, og de vil også avsløre om en enkelt maskin er nok eller om programmet trenger en ekstra klemramme fra starten av.
Vårt ingeniørteam jobber ut fra de samme tre tallene når en kunde spør hvilken maskin som passer til et prosjekt. Hvis du vil ha den samtalen for ditt eget program, sveisemaskin oversikt er det naturlige utgangspunktet, og tilpasningsutvalget på samme sted viser hvilke komponenter som er designet for å fungere med disse maskinene.




HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
