

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / Hvor lenge varer HDPE rørfittings: Praktiske bruksområder, utvalg, ytelse og
Hvor lenge varer HDPE rørfittings: Praktiske bruksområder, utvalg, ytelse og
 2026.10.26
 Bransjenyheter
HDPE-rørfittings: 50 år er et designgrunnlag, ikke en utløpsdato
HDPE-rørfittings kan vare i 50 år eller mer i de fleste vann-, gass- og industrielle systemer, og 100-års service er realistisk når sammensetningen, veggtykkelsen og fusjonsprosedyren er riktig tilpasset. Ved produksjon av rørdeler bestemmes ikke dette resultatet av røret alene. Armaturets muffe, tapp og smeltesone må støpes av en PE-masse med en bekreftet minimumsstyrke, og feltskjøten må utføres uten forurensning, fuktighet eller temperaturdrift.
For en produsent starter livstidskrav med ISO 9080 regresjonstesting. "50 år" er avledet fra ekstrapolering av hydrostatiske styrkedata ved 20°C. Det er et designgrunnlag, ikke en nedtelling av feil. Mange utgravde PE-rørledninger installert på 1970-tallet tester fortsatt over deres opprinnelige trykkklassifisering. Fittings støpt fra samme PE100-familie oppfører seg på samme måte, forutsatt at sprøytestøpeprosessen ikke introduserer spenningskonsentrasjoner eller nedbrutt materiale.
Hva bestemmer faktisk levetiden til en HDPE-fitting?
Beslagets levetid kan grupperes i tre kontrollerbare områder: materialkvalitet, formkvalitet og fugeintegritet. En feil i en av dem kan redusere et 100-årig system til en 10-årig reparasjonssyklus.
Materialkvalitet
PE80 og PE100 er de to vanlige familiene. PE100 har en høyere minimumsstyrke ved 20°C og bedre motstand mot langsom sprekkvekst. For nedgravde trykksystemer er PE100 den vanligste anbefalingen for 50 års levetid.
Støpekvalitet
Sprøytestøpte beslag er avhengig av jevn kjøling og kontrollerte sveiselinjer. En mugg av lav kvalitet eller overdreven sliping kan skape mikrohulrom og indre stress, som endrer sprekkinitieringstiden.
Felles integritet
Butt fusion, electrofusion og socket fusion krever alle riktig overflateforberedelse, oppvarmingstid og avkjølingstid. Fugen er det mest sannsynlige stedet for for tidlig svikt, ikke monteringsveggen.
Tilkoblingsmetoder og monteringstid: Butt Fusion, Electrofusion og Socket Fusion
Skjøten er den høyeste risikosonen. Følgende støpte beslag er designet for å holde denne sonen like sterk som rørveggen.
Butt Fusion Fittings
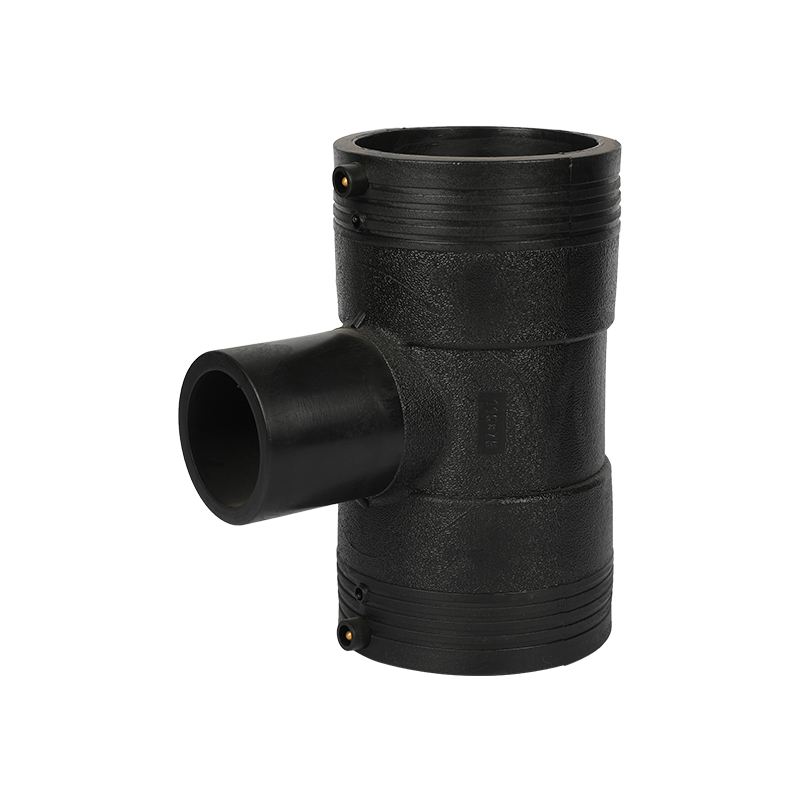
Butt fusion skaper en kontinuerlig sveis ved å varme rørender mot en speilplate og presse dem sammen. Riktig laget stumpfuger har en strekkstyrke lik eller høyere enn stamrøret. For vannledninger og industriledninger med stor diameter er dette den dominerende metoden. En typisk trykkvurdert lik T-skjorte i butt fusion-serien er laget av PE100 og har en fusjonsflate som oppfyller geometrikravene til DVS 2207 eller ISO 21307.
 HDPE Butt Fusion Equal Tee for strømnett med stor diameter Denne like t-skjorten er en del av butt fusion-serien, ideell for vannledninger og industrielle linjer der kontinuerlige sveiser matcher eller overgår rørstyrken. Se produkt →
Elektrofusjonsfittings
Elektrofusjonsfittings inneholder en innebygd motstandstråd som smelter den omgivende polymeren. Denne metoden er mye brukt for reparasjoner, bindinger og grener med middels diameter der plassen er begrenset. Levetiden til en elektrofusjonsskjøt avhenger av oppvarmingstiden, omgivelsestemperaturen og fullstendig avkjøling før trykk påføres. En kobling med rene muffeflater og en ikke utløpt spole er i stand til å holde samme trykkklasse som røret.
 HDPE Electrofusion Equal Coupler med innebygd spole Denne koblingen passer til reparasjoner og sammenkoblinger på trange steder, ved å bruke motstandstrådsmelting for å opprettholde samme trykkklasse som røret. Se produkt →
Socket Fusion Fittings
Muffsammensmelting er vanlig for rør med liten diameter opp til 110 mm. Armaturen varmes opp på en stikkontakt i en spesifisert tid, og skyves deretter på rørenden. Denne metoden er rask og økonomisk, men sokkeldybde og oppvarmingstid er avgjørende. Hvis beslaget blir overopphetet eller satt helt inn etter en lang forsinkelse, kan sveisesonen bli sprø. Når muffedybden er kontrollert innenfor maltoleransen, beholder skjøten full trykkklassifisering.
 HDPE Socket Fusion Equal Coupler for små rør For rør opp til 110 mm tilbyr denne koblingen raske, økonomiske skjøter når muffedybde og oppvarmingstid er nøye kontrollert. Se produkt →
Uavhengig av koblingstype skal fusjonssonen kjøles naturlig. Ingen vannspray, trykkluft eller tvungen belastning skal påføres under fugekjøling. A sjekkliste for lekkasjesikker HDPE-tilkobling bør gjennomgås før hvert mannskap begynner å sveise.
Trykkvurdering, temperatur og kjemisk eksponering: hvordan de endrer levetid
En levetid på 50 år er alltid oppgitt ved 20°C for vann under jevnt trykk. Ekte systemer opererer ofte ved forskjellige temperaturer, med sykliske belastninger eller aggressive væsker. Systemdesigneren må justere trykkklassifisering, veggklasse eller begge deler. Tabellen nedenfor oppsummerer vanlige forhold.
| Tilstand | Effekt på passende liv | Praktisk veiledning |
|---|---|---|
| SDR 11 / PN16 ved 20°C | 50 års designlevetid | Standard for nedgravd vann og gass |
| SDR 17 / PN10 ved 20°C | 50 års levetid ved lavere trykk | Bruk der trykket er moderat |
| Syklisk trykk | Tretthet kan starte ved stresskonsentrasjoner | Velg SDR 11 eller tykkere for gjentatte overspenninger |
| Vedvarende 40°C vann | Tillatt trykk redusert med omtrent 60 % | Reduser trykket eller øk SDR-tykkelsen |
| Kjemiske oksidanter | Kan akselerere langsom sprekkvekst | Bekreft kjemisk kompatibilitet før bruk |
Disse tallene er ikke en nøyaktig garanti for hver installasjon. De illustrerer hvorfor den samme tilpasningen kan vare 100 år i ett anlegg og bare 15 år i et annet hvis trykkstøt eller temperatur ikke tas i betraktning.
Feltbevis: Hva Dig-Up-studier viser
Utgravd HDPE-rør og beslag fra tidlige kommunale installasjoner gir de mest overbevisende dataene. I flere studier beholdt polyetylenrør fjernet etter 30 til 50 års drift mer enn 90 % av sin opprinnelige strekkfasthet. Beslag fra samme periode viste, når de ble fjernet og testet, ingen veggdegradering utover forventet oksidasjonslag på mindre enn 0,5 mm.
Grafen nedenfor viser rekkevidden av levetid under ulike kontrollnivåer:
PE100, korrekt fusjon, rent vann
PE100, korrekt fusjon, syklisk trykk
PE80, moderat installasjonskvalitet
Dårlig fusjon eller overbelastet ledd
Det viktige poenget er at tilpasningslivet ikke er en produktegenskap alene. Det er et systemattributt som inkluderer tilpasningen, skjøten og driftshistorikken.
Installasjons- og vedlikeholdsfeil som forkorter monteringstiden
De fleste for tidlige feil i HDPE-systemer spores til installasjonsfeil snarere enn materialforringelse. Følgende sjekkliste tar for seg de vanligste problemene vi observerer i vårt støttearbeid med entreprenører og distributører.
- Oppvarming av røret og montering i sand, skitt eller regn introduserer forurensning som svekker fusjonsgrensesnittet.
- Bruk av en stikkontakt ved feil temperatur skaper enten ufullstendig smelting eller termisk nedbrytning.
- Å trekke skjøten på linje under avkjøling skaper gjenværende strekkspenning.
- Ved å påføre trykk før full avkjøling kan sveisesonen trekkes fra hverandre.
- Oppbevaring av armaturer i nærheten av løsemidler, fyringsolje eller sterke oksidasjonsmidler kan føre til krakelering i overflaten.
- Bruk av metallrømmere eller blader som hull i røroverflaten etterlater spenningskonsentrasjonspunkter.
En enkel regel: Hvis du ikke vil holde fusjonsflaten med den bare hånden under prosessen, er ikke delene rene nok. Å følge produsentens sammenføyningsprosedyre er den mest pålitelige måten å holde en 50-års vurdering gyldig.
Slik bekrefter du at tilpasningen vil møte det forventede livet
Kjøpere kan redusere langsiktig risiko ved å verifisere fire detaljer før aksept: PE-kvaliteten merket på beslaget, SDR eller trykkklasse, gjeldende standard og produksjonsdato. En armatur med et uklart materialsporbarhetsmerke skaper en ukontrollerbar levetid.
På produksjonsnivå er en pålitelig måte å bedømme støpekvaliteten å inspisere portområdet og blitslinjene. Et støpt armatur skal ha ensartet farge, ingen brennmerker og ingen synlige synkemerker på tykke partier. Hvis mulig, be om hydrostatiske testsertifikater eller kortsiktige trykktestregistreringer fra samme produksjonsparti.
For store prosjekter er det en praktisk fordel å jobbe med en fabrikk som kontrollerer hele prosessen fra harpiksvalg til endelig trykktesting. Vår produksjonsanlegg bruker de samme PE100-kvalitetene for butt fusion, electrofusion og socket fusion områder, slik at hele nettverket eldes med jevn hastighet.
Ofte stilte spørsmål
Holder HDPE-rørkoblinger kortere enn HDPE-rør?
nr. Fittings laget av samme PE-kvalitet og klassifisert for samme trykkklasse har samme konstruksjonsgrunnlag som røret. Skjøten er den delen som kan svikte tidligere, så sammenføyningsprosedyren betyr mer enn selve monteringen.
Hva betyr egentlig 50-årsvurderingen?
Det betyr at materialet har en minimumsstyrke som, når det ekstrapoleres via ISO 9080-metoder, støtter et kontinuerlig internt trykk i 50 år ved 20°C uten feil. Det er ikke en garanti for utskifting etter 50 år; mange systemer varer mye lenger.
Kan en elektrofusjonsbeslag gjenbrukes?
Nei. Så snart motstandstråden er oppvarmet og polymeren har smeltet, er den elektriske spolen og kontaktoverflaten forbrukt. Gjenbruk av en elektrofusjonsfitting er usikker og ugyldiggjør trykkklassifiseringen.
Reduserer UV-eksponering levetiden til HDPE-beslag?
Langvarig eksponering for intenst sollys vil sverte eller kalke overflaten, men kullsvart-stabilisert HDPE beholder det meste av sin mekaniske styrke. I installasjoner over bakken, beskytt beslag mot direkte UV i den tiltenkte levetiden.
Hva er forskjellen mellom PE80 og PE100 når det gjelder monteringslevetid?
PE100 har en høyere minimum nødvendig styrke, som tillater en tynnere vegg for samme trykk eller et høyere trykk for samme vegg. PE100 viser også bedre motstand mot langsom sprekkvekst, noe som gjør den til det foretrukne valget for en levetid på 50 år.
Kan jeg bruke samme armatur til drikkevann og avløpsvann?
For de fleste kommunale søknader, ja. PE100-beslag kan brukes til begge, så lenge trykkklassen stemmer overens og beslaget samsvarer med de relevante drikkevannsgodkjenningene.


HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
