

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / Slik installerer du HDPE kompresjonsfittings uten lekkasjer: en praktisk feltveiledning
Slik installerer du HDPE kompresjonsfittings uten lekkasjer: en praktisk feltveiledning
 2026.11.11
 Bransjenyheter
Lekkasjen starter før skiftenøkkelen
En lekker HDPE kompresjonsfitting er vanligvis ikke en mislykket tilpasning. Det er et mislykket grensesnitt mellom røret, tetningen, mutteren og installatørens hånd. Skjøten kan se riktig ut fra utsiden og fortsatt gråte ved første trykktest fordi røret ble skåret litt ut av firkant, innsatsen satt ikke på plass, eller mutteren ble strammet forbi punktet der O-ringen kunne komme seg.
Den praktiske konklusjonen er enkel: kontroller rørenden, bekreft full innsetting, og stram til for å tette kontakt i stedet for maksimal innsats. Alt annet i en kompresjonsledd avhenger av disse tre forholdene.
Firkantet kuttet
Et skjevt kutt belaster den ene siden av tetningen hardere enn den andre. Resultatet er en skjøt som består en lavtrykkssjekk og svikter etter termisk sykling.
Full innsetting
Hvis røret stopper kort for den indre skulderen, fungerer tetningen på feil diameter og mutteren har utilstrekkelig gjengeinngrep.
Kontrollert stramming
Ekstra kraft skaper ikke en bedre tetning. Det forvrenger ringen, strekker tråden og gjør neste servicebesøk vanskeligere.
For nettstedsteam er det nyttige spørsmålet ikke "Hvor tett skal det være?" men "Hvilke bevis viser at skjøten er klar til å bli strammet?" Dette beviset kommer fra rørmåling, kuttekvalitet, innføringsdybde og en ren tetningsflate.
Les rørdimensjonene før du åpner kartongen
HDPE kompresjonsbeslag er dimensjonert etter utvendig diameter, men rørveggen og beslagets innvendige boring må fortsatt fungere sammen. To rør merket 63 mm kan ha forskjellig veggtykkelse, og en armatur designet for en trykkklasse kan ikke komprimere tetningen riktig på en annen. Kontroller rørets OD, veggtykkelse og SDR før montering. Hvis beslaget bruker en avstiver eller støttehylse, kontroller at den passer til rørhullet og at den kan passere innføringsmerket.
Mål med en skyvelære på tre punkter rundt rørenden. Ut-av-rundt rør er vanlig etter spirallagring, og en oval ende kan skyve O-ringen til siden. Hvis ovaliteten er synlig, kutt ned utover den deformerte delen og kontroller på nytt. En ren, rund ende er mer verdifull enn en rask start.
| Sjekk | Hva skal verifiseres | Hvorfor det betyr noe |
|---|---|---|
| Utvendig diameter på røret | Mål på tre punkter og sammenlign med passformen. | Et underdimensjonert rør reduserer tetningskompresjonen; et overdimensjonert rør kan forhindre full innføring. |
| Veggtykkelse og SDR | Bekreft rørtrykkklassen og armaturens tiltenkte område. | Et tynnvegget rør kan trenge en avstivning for å stoppe innover kollaps under mutterbelastning. |
| Kutt vinkel | Sjekk with a square or a straight edge. | Et vinklet kutt skaper ujevn tetningskontakt og en lekkasjebane. |
| Gras- og ripetilstand | Kjør en finger rundt den kuttede kanten og inspiser forseglingssonen. | Grader kuttet O-ringer; dype riper gir vann en sti forbi selen. |
| Innsettingsmerke | Merk røret ved beslagets oppgitte innstikksdybde. | Et synlig merke fjerner tvil ved tiltrekking og inspeksjon. |
Ikke stol på beslagets utvendige kroppslengde som en innsettingsmåler. Riktig dybde er avstanden fra rørenden til innvendig stopper, og den varierer etter design, størrelse og om det brukes støttehylse.
Installasjonssekvensen som forhindrer lekkasjer
Sekvensen nedenfor er skrevet for en standard HDPE kompresjonsfitting med en mutter, en delt ring eller gripering og en O-ring. Noen produkter bruker et annet internt arrangement, så les produsentens instruksjoner først. Prinsippet forblir det samme: klargjør røret, sett komponentene i orden, sett det helt inn og stram til på en kontrollert måte.
- Isoler og drener ledningen. Bekreft at trykket slippes og at røret er kjølig nok til å håndtere. En skjøt satt sammen under resttrykk kan forskyves etter at mutteren er løsnet.
- Klipp røret firkantet. Bruk en rørkutter av plast eller en fintannsag. Et kvadratisk kutt er referansen for hvert senere trinn. Hvis kuttet er synlig vinklet, kutt på nytt.
- Fjern grader og skrå lett. En liten avfasning hjelper røret inn i tetningen uten å skrape. Ikke lag en knivsegg eller reduser rørveggen.
- Rengjør forseglingssonen. Tørk bort jord, olje, vann og skjærestøv. Løsemiddel er ikke alltid kompatibelt med HDPE; bruk en ren, tørr klut med mindre beslagsleverandøren godkjenner et spesifikt rengjøringsmiddel.
- Skyv mutteren og ringen på røret i riktig rekkefølge. Dette er den vanligste monteringsfeilen. Mutteren må vende mot monteringskroppen, og ringen må sitte på riktig side av mutteren.
- Sett inn røret til markert dybde. Skyv godt til røret når den innvendige stopperen. Hvis den stopper tidlig, fjern den og inspiser for en brettet forsegling, en forskjøvet ring eller en grad.
- Stram mutteren for hånd først. Før mutteren ned til den kommer i kontakt med kroppen. Røret skal fortsatt sitte helt på plass og skal ikke rotere fritt.
- Stram til for å tette kontakten. Bruk produsentens dreiemomentverdi eller spesifisert antall omdreininger. Hvis ingen verdi er gitt, er et praktisk utgangspunkt håndtett pluss en kvart omdreining for mange beslag med liten diameter, sjekk deretter for lekkasjer under lavt trykk.
- Hold kroppen mens du strammer. Bruk en annen skiftenøkkel på monteringskroppen slik at røret og tetningen ikke roterer. Rotasjon kan trekke røret ut av stopperen eller vri O-ringen.
- Merk den strammede posisjonen. Et lite justeringsmerke på mutteren og kroppen hjelper vedlikeholdspersonalet med å se om skjøten har beveget seg.
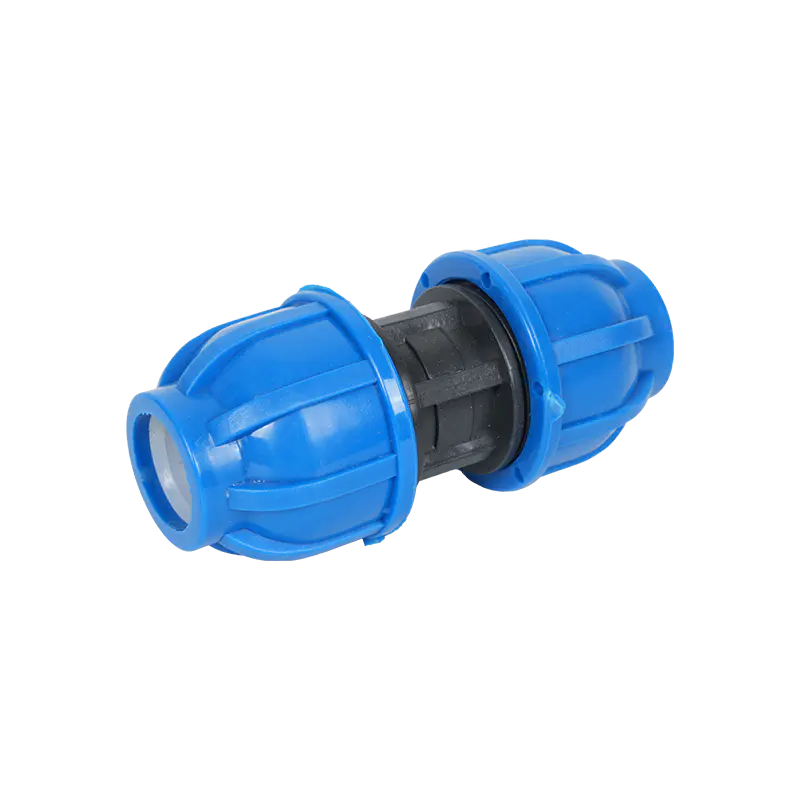 PE & PP kompresjonskontakt Nyttig for rette rørforbindelser der to PE- eller PP-rør med samme diameter trenger en enkel, sveisefri trykkskjøt. Se produkt →
For rette koblinger og overgangspunkter, hold et lite lager av nøyaktig størrelse og trykkklasse på stedet. En riktig kopling brukt én gang er billigere enn en feil kopling omarbeidet to ganger. Den samme logikken gjelder for albuer ved retningsendringer: en fabrikkformet albue reduserer belastningen ved leddet og gir installatøren en kjent innstikksdybde.
Feltregel: Hvis røret ikke når innsettingsmerket med håndtrykk, stopp. Ikke bruk mutteren til å trekke røret inn. Å tvinge mutteren kan folde tetningen og skape en lekkasje som først oppstår etter at ledningen er gravd ned eller satt under trykk.
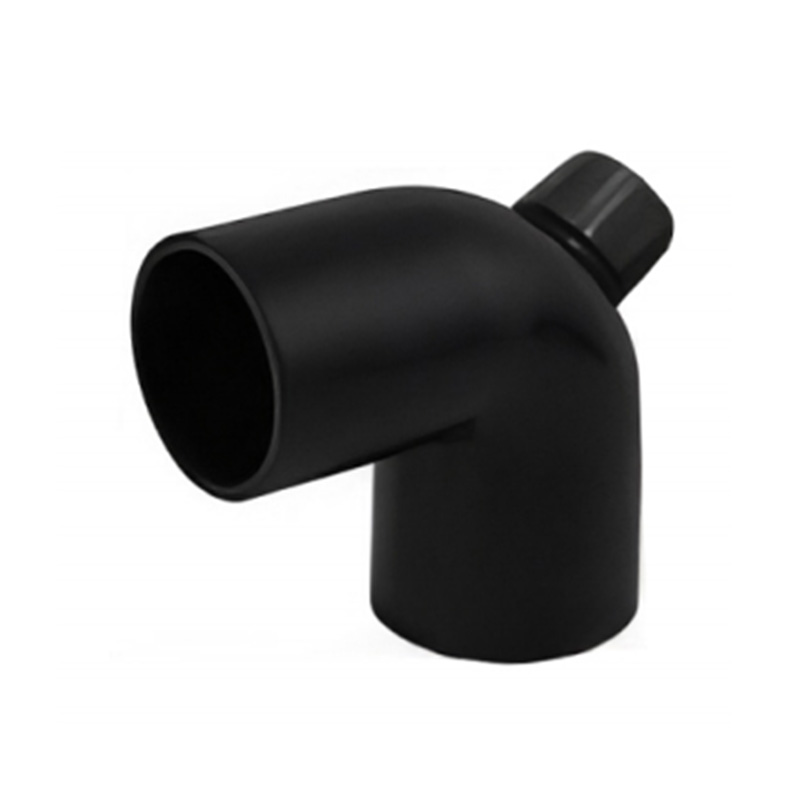
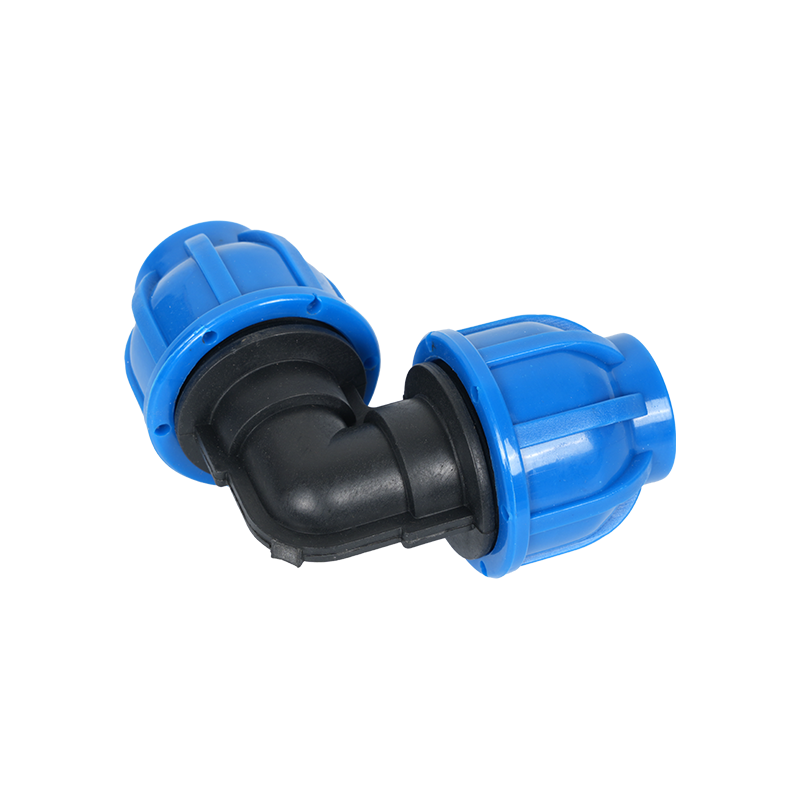 PE & PP kompresjon 90° albuekobling For 90-graders retningsendringer i PE- eller PP-rør, unngår denne kompresjonsbøyen sveising og gir en definert bøy ved hindringer. Se produkt →
Ved en 90-graders retningsendring, støtt røret på begge sider av albuen før du strammer. Ustøttet rør kan sette seg etter tilbakefylling og påføre en bøyelast på trykkmutteren.
Stramming uten å forvrenge forseglingen
Innstramming er der gode forberedelser ofte blir angret. Mutteren må komprimere ringen og belaste O-ringen, men den trenger ikke å knuse røret eller bunne ut gjengen. Når forseglingen er laget, øker ytterligere kraft friksjon og gjengespenning uten å forbedre lekkasjemotstanden.
Bruk en momentnøkkel der beslagleverandøren gir en verdi. Der ingen verdi er tilgjengelig, stram til i små trinn og kontroller ved lavt trykk mellom trinnene. En skjøt som gråter ved 0,5 bar bør korrigeres før systemet når prøvetrykk. Å vente på den endelige testen skjuler årsaken og gjør reparasjonen dyrere.
Kun håndtette
Håndtett pluss kvart omdreining
Kraftig skiftenøkkeltrykk
Temperaturen endrer følelsen av leddet. En beslag montert i kaldt vær kan trenge litt mer bevegelse for å komprimere tetningen, mens en beslag montert i direkte sol kan føles tett før tetningen er fullastet. La røret og koblingen nå en stabil temperatur på stedet før den endelige tilstrammingen, og kontroller skjøten på nytt etter at ledningen har gått gjennom en varm-kjølig syklus.
Ikke bruk trådtape eller lim på kompresjonsmutteren med mindre produsenten uttrykkelig krever det. Tetningen er laget av O-ringen eller ringkompresjonen, ikke av gjengen. Tetningsmasse på gjengen kan gå inn i vannveien, forurense ledningen og gi en falsk følelse av at skjøten er forseglet.
Hvis mutteren har blitt strammet for mye, ikke bare løsne den og fortsett. Fjern mutteren, inspiser ringen og O-ringen for deformering, sjekk rørenden for klemmerker, og gjenoppbygg skjøten med nye tetningskomponenter hvis det er tvil.
Trykktesting, spyling og overlevering
Test skjøten før den forsvinner under tilbakefylling, isolasjon eller en servicekanal. En trinnvis test er mer informativ enn én høytrykkshendelse. Kontroller først at ledningen er fylt og luft slippes ut. Øk deretter trykket sakte og hold på et lavt stadium lenge nok til å se en gråt. Hev til slutt til spesifisert testtrykk og observer skjøten, ikke bare måleren.
Følg prosjektets testtrykk og holdetid. Det er ikke noe universelt nummer som gjelder for hver HDPE-rørklasse, skjøtetype eller servicetilstand. Testen skal være tilpasset rørets trykkklassifisering og armaturens utforming. Registrer måleravlesning, vanntemperatur, holdetid og eventuell synlig lekkasje. En fuge som passerer med tørr eksteriør og stabil måler er klar for neste etappe.
For en praktisk lekkasjetestsekvens som utfyller kompresjonsfittings, se denne veiledningen til lekkasjesikre HDPE rørforbindelser . Det hjelper nettstedsteam å skille testmetodefeil fra fellesmonteringsfeil.
| Observasjon | Sannsynlig årsak | Praktisk korreksjon |
|---|---|---|
| Gråt over muttertråden | Pakningen er ikke lastet eller mutteren er ikke avansert nok | Sjekk insertion depth, then tighten in small increments to the specified value. |
| Lekkasje mellom rør og ring | Rør riper, ovale eller kuttet i vinkel | Kutt tilbake den skadede delen, firkant igjen og gjenoppbygg skjøten. |
| Lekkasje ved monteringskroppen | Kroppssprekk, skadet gjenge eller feilaktig komponent | Bytt ut beslaget; ikke forsøk å forsegle en sprukket kropp med tape. |
| Leddbevegelser under press | Rør er ikke helt satt inn eller mutter for strammet | Ta ut trykket, inspiser tetningen og rørenden, og bygg om med riktig innsetting. |
| Ingen lekkasje ved lavt trykk, lekkasje etter oppvarming | Termisk bevegelse eller utilstrekkelig forseglingsgjenoppretting | La ledningen stabilisere seg, kontroller tettheten på nytt og bekreft rørstøtten. |
Etter en vellykket test, skyll ledningen i henhold til prosjektspesifikasjonen. Rester som er fanget ved tetningen kan holde O-ringen fra setet. Hvis ledningen er spylt etter testen, inspiser skjøten igjen når strømmen har stoppet og trykket er gjenopprettet.
Kompresjonstilpasninger vs. Fusion: Velg etter nettstedsrealitet
Kompresjonsbeslag velges ofte der røret ikke kan roteres, der fusjonsutstyr er upraktisk, eller der en reparasjon må gjennomføres raskt. Fusion er fortsatt det sterkere valget for nedgravde, høytrykks- eller lange servicelinjer der det kreves en homogen skjøt. Beslutningen bør baseres på ledningens trykkklasse, adkomst, inspeksjonskrav, og konsekvensen av en lekkasje.
| Hensyn | Kompresjonsbeslag | Fusjonsskjøt |
|---|---|---|
| Installasjonshastighet | Rask for små og mellomstore diametre med tørre, tilgjengelige rørender. | Krever oppvarming, justering og avkjølingstid. |
| Utstyrsbehov | Håndverktøy og en momentnøkkel; minimalt strømbehov. | Fusjonsmaskin, strømforsyning og utdannet operatør. |
| Reparasjonstilgang | Nyttig der en kort seksjon må skiftes uten store rørbevegelser. | Krever nok ledig rørlengde for fusjonsverktøyet. |
| Gravlagt tjeneste | Akseptabelt der beslaget er beskyttet, støttet og spesifisert for nedgraving. | Foretrukket for kontinuerlige nedgravde linjer og høytrykksservice. |
| Inspeksjon | Sjekk insertion mark, tightening mark, and test result. | Sjekk bead, alignment, and fusion record. |
Ikke bruk en kompresjonsfitting som erstatning for en fusjonsskjøt bare fordi fusjonsmaskinen er forsinket. En midlertidig kompresjonsreparasjon kan være akseptabel for en kort seksjon med lav risiko, men den bør vurderes opp mot linjens servicebetingelser og prosjektets akseptkriterier.
Stedsforhold som endrer strammepunktet
Kaldt vær gjør HDPE stivere og reduserer følelsen av tetningskompresjon. Varmt vær gjør røret mer fleksibelt og kan myke opp tetningssonen. Vindblåst støv og gjørme er mer skadelig enn mange installatører forventer fordi de sitter akkurat der O-ringen skal tette.
Hold rørenden dekket til montering. Hvis beslaget er satt sammen i en grøft, bruk en ren klut eller hette for å beskytte åpningen. Ikke sett mutteren i sand eller jord mens du klargjør røret. Et enkelt korn fanget under O-ringen kan skape en langsom gråt som er vanskelig å finne etter utfylling.
Under fryseforhold, bring monterings- og tetningskomponentene til en brukbar temperatur før montering. Ikke varm opp O-ringen med åpen flamme. Varm opp monteringskroppen forsiktig hvis produsenten tillater det, og oppbevar forseglingen i en ren beholder til monteringstidspunktet. For mer om miljørelaterte installasjonsbeslutninger, se denne veiledningen til valg av installasjonsmiljø for HDPE rørfittings .
Der hvor ledningen er utsatt for UV, beskytt beslaget med en passende innpakning eller innkapsling. Der hvor ledningen er nedgravd, plasser sengetøy fritt for skarpe steiner rundt skjøten og støtt røret slik at mutteren ikke bærer jordbelastning. Bevegelse etter utfylling er en vanlig årsak til at ledd som besto testen begynner å gråte uker senere.
Vanlige feil og praktiske rettelser
Kapping med en sløv sag
Et sløvt blad river i stykker røret og etterlater en ru tetteflate. Bruk en skarp plastrørkutter eller en fintannsag, og fjern deretter grader med et avgradingsverktøy.
Glemte mutteren eller ringen
Når røret er satt inn, kan ikke mutteren legges til uten å kutte ledningen. Legg ut komponentene i rekkefølge før innsetting og hold dem innen rekkevidde.
Bruke mutteren til å trekke røret inn
Dette bretter tetningen eller striper tråden. Hvis røret ikke når stoppet, fjern det og finn hindringen.
Stramming uten reservenøkkel
Kroppen kan rotere og trekke røret av stopperen. Hold kroppen stødig mens du dreier på mutteren.
Tester kun med luft
Luft kan passere et ledd som vann ikke vil, og det lagrer energi. Bruk prosjektets godkjente testmedium og følg sikkerhetsprosedyren.
Gjenfylling før befaring
Når den er gravlagt, er en gråt dyr å finne. Merk skjøten, inspiser den etter trykktesting, og fotografer installasjonen hvis prosjektet krever registrering.
En nyttig korrigerende vane er å bygge ett ledd som et forsøk før du starter hele løpeturen. Trykktest prøveskjøten, inspiser innsettingsmerket og bekreft antallet tiltrekkingsomdreininger. Det lille trinnet gir mannskapet en kjent-god referanse og avslører komponenter som ikke samsvarer før grøften er full av rør.
Inspeksjon og vedlikehold etter igangsetting
Etter igangkjøring, inspiser tilgjengelige kompresjonsledd for bevegelse, fuktighet og deformasjon. En skjøt som har forskjøvet seg litt under termisk ekspansjon kan fortsatt være forseglet, men det bør overvåkes. Merk av mutterposisjonen slik at en senere inspeksjon kan vise om den har rotert.
Ikke stram en skjøt som ikke lekker bare fordi den føles løs. Noe bevegelse er normalt i et fleksibelt HDPE-system. Etterstramming kan overkomprimere tetningen og skape en lekkasje der ingen fantes. Hvis en gråt bekreftes, ta av trykket i ledningen, inspiser rørenden og tetningen, og gjenoppbygg skjøten i stedet for å legge til kraft.
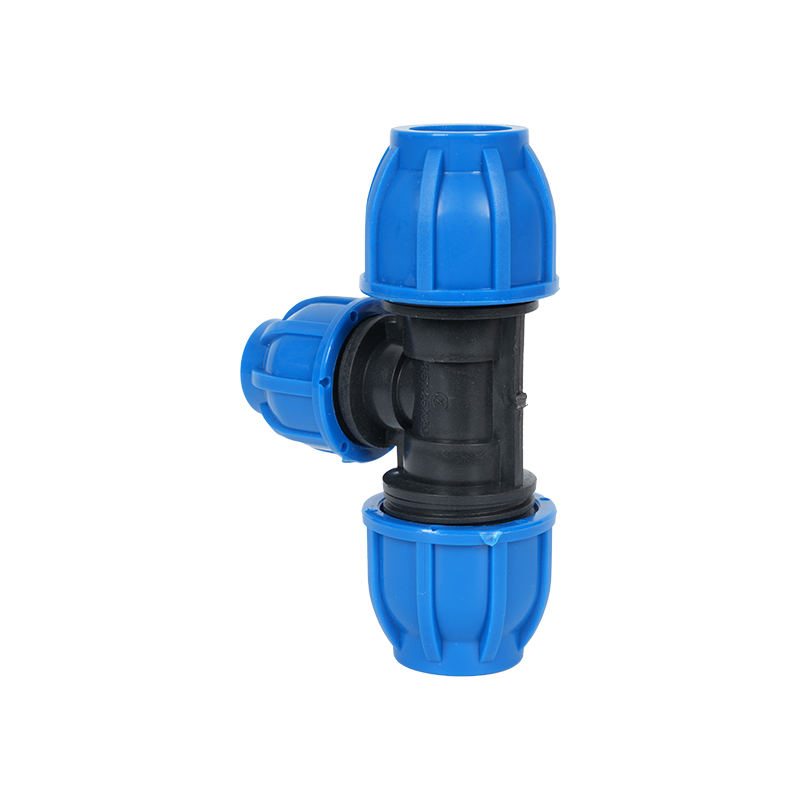 PE & PP kompresjonsreduserende t-skjorte Kobler en mindre gren til et hoved PE- eller PP-rør ved et T-kryss, og gir en definert reduserende boring og kompresjonstetning uten sveising. Se produkt →
Ved grener og størrelsesoverganger, bruk riktig reduksjonsbeslag i stedet for å tvinge et mindre rør inn i en større tetning. En reduserende tee gir installatøren en definert boring og innføringsdybde, noe som er sikrere enn å blande komponenter fra forskjellige størrelsesområder.
Hold en vedlikeholdsjournal for hver tilgjengelige skjøt: størrelse, rør SDR, installasjonsdato, tiltrekkingsmetode, testtrykk og inspektør. Når en lekkasje oppstår, forkorter posten diagnosen og viser om problemet er isolert eller gjentatt over en batch.
Innkjøpssjekkliste for lekkasjefrie prosjekter
Den billigste beslaget er ikke den med lavest enhetspris. Det er den som matcher røret, kommer med kjent trykkklassifisering og kan installeres uten omarbeiding. Bruk sjekklisten nedenfor når du spesifiserer og mottar HDPE kompresjonsfittings.
- Bekreft at tilpasningsstørrelsen er basert på rørets ytre diameter, ikke den nominelle rørstørrelsen alene.
- Tilpass koblingstrykkklassen til røret SDR og servicetilstanden.
- Kontroller at tetningsmaterialet er kompatibelt med den transporterte væsken og stedets temperatur.
- Spør om innføringsdybde, tiltrekkingsmoment og instruksjoner om vendinger med produktet.
- Inspiser kartonger for knuste kropper, manglende muttere eller forskjøvede O-ringer før de sendes til stedet.
- Oppbevar forseglingen i forseglede poser frem til installasjon; ikke oppbevar dem løst i en verktøybøtte.
- Bestill et lite overskudd av de mest brukte størrelsene slik at en skadet skjøt kan bygges opp igjen uten å forsinke linjen.
- Krev en prøvemontering og trykksjekk før mannskapet starter hovedkjøringen.
For prosjekter med blandede rørklasser merkes beslagene etter størrelse og trykkklasse på lageret. En riktig støpt beslag installert på feil rør er fortsatt en lekkasje som venter på å skje. Tydelig merking og en kort sjekk før installasjon er mer effektivt enn et større lager av reservedeler.
FAQ
Hvor tett bør en HDPE kompresjonskobling være?
Start for hånd og følg deretter produsentens dreiemoment- eller svingspesifikasjon. Der det ikke er oppgitt verdi er håndtett pluss en kvart omdreining et vanlig utgangspunkt for små beslag, etterfulgt av lavtrykkslekkasjekontroll. Skjøten skal tettes uten å knuse røret eller forvrenge ringen.
Hvorfor lekker kompresjonskoblingen min ved muttergjengen?
Tetningen er sannsynligvis ikke belastet, røret er kanskje ikke helt satt inn, eller mutteren kan ha blitt startet med kryssgjenger. Ta ut trykket i ledningen, sjekk innsettingsmerket, inspiser O-ringen og ringen, og gjenoppbygg skjøten hvis tetningen er forvrengt.
Kan jeg bruke gjengetape på en HDPE kompresjonsfitting?
Vanligvis nei. Tråden er ikke den primære tetningen i de fleste kompresjonsdesign. Tape eller pasta kan forstyrre trådinngrepet og føre rusk inn i vannveien. Bruk kun tetningsmasse hvis beslagprodusenten spesifikt krever det.
Hvordan vet jeg at røret er helt satt inn?
Merk røret ved oppgitt innstikksdybde før montering, skyv deretter inn til merket når armaturhuset eller røret kommer i kontakt med den innvendige stopperen. Hvis merket forblir synlig, sitter ikke røret helt.
Bør jeg trykkteste med luft eller vann?
Bruk testmediet og prosedyren som er godkjent for prosjektet. Vann er vanlig for lekkasjetesting fordi det er synlig og lagrer mindre energi enn trykkluft. Lufttesting krever spesifikke sikkerhetskontroller og bør ikke improviseres.
Kan en kompresjonsbeslag graves ned?
Kun hvis beslaget er spesifisert for nedgravd service og er beskyttet mot jordbevegelse og skarpt underlag. Støtt røret på begge sider, hold skjøten fri for grus, og inspiser den før tilbakefylling. For nedgravde linjer med høyt trykk eller lang levetid er en fusjonsskjøt ofte det mer robuste valget.
Hva skal jeg gjøre hvis beslaget lekker etter tilbakefylling?
Utsett skjøten, trykkavlast ledningen og inspiser rørenden og tetningen. Ikke fortsett å stramme en nedgravd skjøt. Gjenoppbygg forbindelsen med en ren, firkantet rørende og en ny tetning hvis det er tegn på skade eller forurensning.



HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
