

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / HDPE Fittings SDR og trykkvurdering: Hvordan velge riktig PN-kvalitet
HDPE Fittings SDR og trykkvurdering: Hvordan velge riktig PN-kvalitet
 2026.11.04
 Bransjenyheter
Det korte svaret: Match SDR til røret, sjekk deretter PN
Hvis du forlenger, reparerer eller spesifiserer en HDPE-linje, bør passende SDR samsvare med rør-SDR. En PE100 SDR 11-fitting hører hjemme på PE100 SDR 11-rør. En PE100 SDR 17-fitting hører hjemme på PE100 SDR 17-rør. Matchende SDR holder fusjonsgrensesnittet, veggtykkelsen, boreinnrettingen og spenningsbanen konsistent. For en rask vannservicereferanse ved 20°C er PE100 SDR 11 omtrent PN16, SDR 17 er omtrent PN10 og SDR 7,4 er omtrent PN25.
Det er utgangspunktet, ikke hele svaret. Den nødvendige trykkvurderingen avhenger også av harpikskvalitet, maksimal driftstemperatur, overspennings- og vakuumforhold, kjemisk eksponering, fugemetode og standarden som styrer prosjektet. En armatur med riktig SDR, men feil polyetylenkvalitet, eller riktig kvalitet, men en ukvalifisert fusjonsskjøt, kan fortsatt sitte utenfor den virkelige trykkkonvolutten.
Tommelfingerregel: velg aldri en HDPE-beslag bare med ytre diameter. Bekreft tre ting sammen: rør-SDR, polyetylenkvalitet og designtrykk etter temperaturreduksjon.
Hva SDR betyr på en HDPE-tilpasning
SDR står for Standard Dimension Ratio. Det er utvendig diameter delt på minimum veggtykkelse. Et lavere SDR-tall betyr en tykkere vegg i forhold til diameteren. SDR 7.4 har en mye tyngre vegg enn SDR 17 med samme ytre diameter, så den kan bære et høyere indre trykk. Standard SDR-serien som brukes i trykkrør av polyetylen inkluderer vanligvis 32.5, 26, 21, 17, 13.6, 11, 9 og 7.4. Noen publiserte tabeller viser 13.5 og 7.3 på grunn av avrunding eller forskjellige standardutgaver.
Beslag er ikke universelle. En støpt elektrofusjonskobling, en butt-fusion-t-skjorte eller en socket-fusion-albue er dimensjonert for et spesifikt SDR-område. Armaturen kan ha samme nominelle ytre diameter som røret, men veggtykkelsen og sammensmeltingssonen må fortsatt samsvare. Hvis du setter en SDR 17-kobling på et SDR 11-rør, kan delene se tett på tappen, men veggseksjonen og varmegrensesnittet er feil. Resultatet er en skjøt som kan bestå en rask trykktest og deretter krype, ovalisere eller lekke under vedvarende belastning.
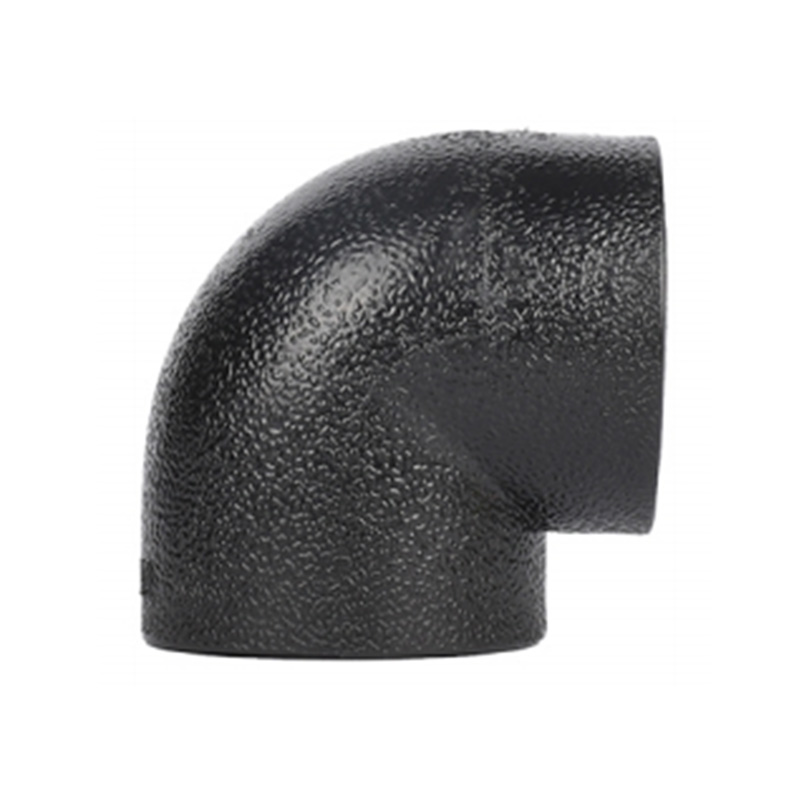
Den samme logikken gjelder for reduksjonsstykker, tees, albuer, flensadaptere og endestykker. En redusering har to SDR-referanser fordi den kobler sammen to rørstørrelser. En tee har et løp og en gren. Hvert utløp må passe til røret det betjener. Når et prosjekt blander SDR 11 og SDR 17 rør, må overgangsbeslaget spesifiseres eksplisitt, ikke velges med øye.
For en dimensjonssjekk før bestilling, se denne veiledningen til veggtykkelse og SDR standard dimensjoner . Det hjelper å skille nominell størrelse fra trykkklasse, som er der mange innkjøpsfeil begynner.
SDR, PN og veggtykkelse: Forholdet i enkle vilkår
PN er det nominelle trykket i bar. For PE100 vannservice ved 20°C er forholdet mellom SDR og PN forutsigbart nok for en første shortlist. Tabellen nedenfor gir vanlige PE100 SDR-verdier og omtrentlige PN-klassifiseringer under standard vannservice. Bruk den til å begrense alternativene, ikke for å frigi en innkjøpsordre.
| SDR | Relativ veggtykkelse | Omtrentlig PN (PE100, 20°C vann) | Typisk utgangspunkt |
|---|---|---|---|
| 7.4 | Tykkest | PN25 | Høytrykks industrielle, gruvedrift, høy-head linjer |
| 9 | Veldig tykk | PN20 | Høyt vann, slurry, krevende industriell bruk |
| 11 | Tykk | PN16 | Drikkevannledninger, vanningshoder, generell industri |
| 13.6 | Middels | PN12,5 | Middels-pressure water and selected industrial lines |
| 17 | Moderat | PN10 | Lavtrykksvann, landbruk, avløp, lett industri |
| 21 | Tynn | PN8 | Tyngdekraft og lavtrykksoverføring |
| 26 | Tynnner | PN6 | Lavtrykks- og ikke-trykksplikt |
| 32 | Veldig tynn | PN5 | Drenering, ventilasjon, overføring med lavt hode |
| 41 | Tynnnest | PN4 | Lavtrykksdrenering og ikke-trykkapplikasjoner |
Mønsteret er enkelt: ettersom SDR øker, blir veggen tynnere og trykket synker. Den praktiske konsekvensen er ikke bare trykkkapasitet. En tykkere vegg koster mer materiale, veier mer og reduserer den indre boringen for samme ytre diameter. En tynnere vegg sparer kostnader og forbedrer strømningsarealet, men det gir mindre margin for overspenning, vakuum, slitasje eller temperaturreduksjon.
SDR 7.4 PN25
SDR 9 PN20
SDR 11 PN16
SDR 13,6 PN12,5
SDR 17 PN10
SDR 21 PN8
SDR 26 PN6
SDR 32 PN5
SDR 41 PN4
Diagrammet er en visuell kortliste, ikke et designverktøy. En linje som trenger PN10 ved 20°C, kan trenge SDR 13.6 eller SDR 11 når driftstemperaturen stiger eller overspenningstrykket er inkludert. En dreneringsledning som aldri ser positivt trykk kan bruke en mye tynnere vegg, men den trenger fortsatt nok stivhet for nedgraving, håndtering og vakuumforhold.
PE100 vs PE80: Samme SDR, forskjellig trykk
To beslag kan begge være merket SDR 11 og fortsatt ha forskjellige trykkklassifiseringer hvis de er laget av forskjellige polyetylenkvaliteter. PE100 har en minimum nødvendig styrke på 10 MPa. PE80 har en minimum nødvendig styrke på 8 MPa. Den høyere styrken til PE100 tillater en tynnere vegg for samme trykk, eller et høyere trykk for samme vegg.
Et vanlig eksempel gjør forskjellen tydelig. PE100 SDR 11 er vanligvis PN16. PE80 SDR 11 er vanligvis PN12.5. Hvis et prosjekt spesifiserer PE100-rør og armaturleverandøren sender PE80-fittings med samme SDR, kan skjøten se riktig ut og fortsatt falle under designtrykket. Misforholdet er spesielt risikabelt ved støtfusjon fordi de to materialene kan ha forskjellig smelteflytoppførsel og konsolideringsegenskaper.
Ved innkjøp, be om harpikskvalitet, batch-sertifikat og sporbarhet fra harpiks til ferdig montering. Ikke godta en generisk "PE100"-erklæring på fakturaen uten en batchreferanse. Hvis røret er PE100, bør beslaget være PE100. Hvis prosjektet krever en bestemt karakter, sett dette kravet i innkjøpsordren og verifiser det ved innkommende inspeksjon.
Temperaturreduksjon: Den skjulte faktoren i trykkvurdering
HDPE-trykkklassifiseringer er vanligvis oppgitt til 20°C. Over det faller det tillatte trykket. Den nøyaktige reduksjonen avhenger av harpiksen, standarden, væsken og levetiden. En linje som er klassifisert PN16 ved 20°C er ikke en 16 bar linje ved 50°C. Tabellen nedenfor er kun illustrativ; bruk den gjeldende standarden eller produsentens designtabeller for et virkelig prosjekt.
| Vanntemperatur | Illustrerende reduksjonsfaktor | Hva det betyr for en SDR 11 / PN16-linje |
|---|---|---|
| 20°C | 1.00 | PN16 grunnlinje |
| 30°C | 0.87 | Omtrent PN13.9 |
| 40°C | 0.74 | Omtrent PN11.8 |
| 50°C | 0.60 | Omtrent PN9.6 |
| 60°C | 0.47 | Omtrent PN7.5 |
Hvis linjen går ved 40°C, er en nominell PN16-klassifisering ikke 16 bar i drift. Designet kan trenge SDR 13.6 eller SDR 11 for å gjenopprette den nødvendige marginen. Hvis linjen også ser stigning, kan det hende at den valgte SDR må være lavere igjen. Dette er grunnen til at et spørsmål om trykkvurdering ikke kan besvares fra SDR alene.
Temperaturen påvirker også beslaget. En støpt beslag kan ha en annen veggseksjon enn røret, spesielt ved grenen eller smeltekragen. Trykkkonvolutten til enheten er den nederste av røret, beslaget og skjøten. Bekreft beslagets temperaturreduksjon separat i stedet for å anta at den følger røret automatisk.
Tilpasningstype og skjøtemetode Endre den virkelige trykkkonvolutten
Selv med riktig SDR er skjøten ofte det svakeste punktet i monteringen. Måten fittingen kobles til røret på, bestemmer hvordan lasten overføres, hvordan fusjonssonen oppfører seg og hvor mye feltkvalitetskontroll som er nødvendig.
Butt fusion fittings
Butt fusion er vanlig på større HDPE-linjer og høytrykksbruk. Røret og fittingsendene er vendt, oppvarmet og presset sammen. Armatur-SDR må samsvare med rør-SDR, og smelteparametrene må settes for den faktiske veggtykkelsen og harpikskvaliteten. En butt-fusion tee eller albue med riktig SDR, men feil front- eller oppvarmingssyklus, kan skape et ledd med ufullstendig konsolidering. For høytrykksarbeid, be om en fusjonsforsøk og en felles inspeksjonsplan, ikke bare et dimensjonalt sertifikat.
Elektrofusjonsbeslag
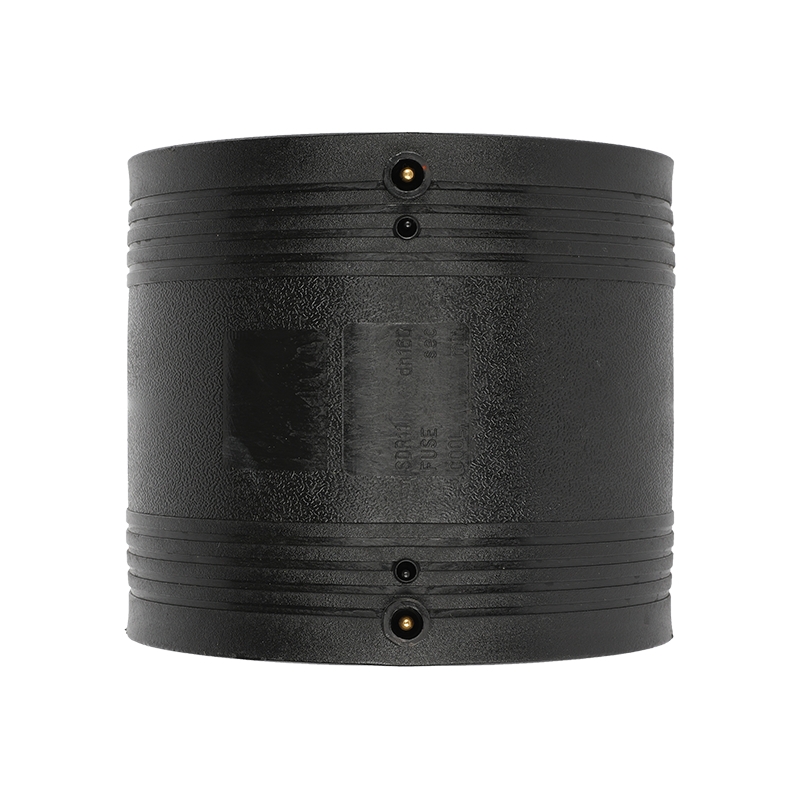
Elektrofusjon bruker en innebygd varmespole og en kontrollert strømsyklus. Det er nyttig i trange grøfter, reparasjonsarbeid og overganger der rumpesammensmelting er vanskelig. Armaturen må passe til røret SDR og rørets utvendige diameter. Installasjonen avhenger også av overflatebehandling, fastspenning og riktig sveisemaskin. En kobling som er mekanisk korrekt, men som er forurenset ved fusjonsoverflaten, kan lekke under trykk.
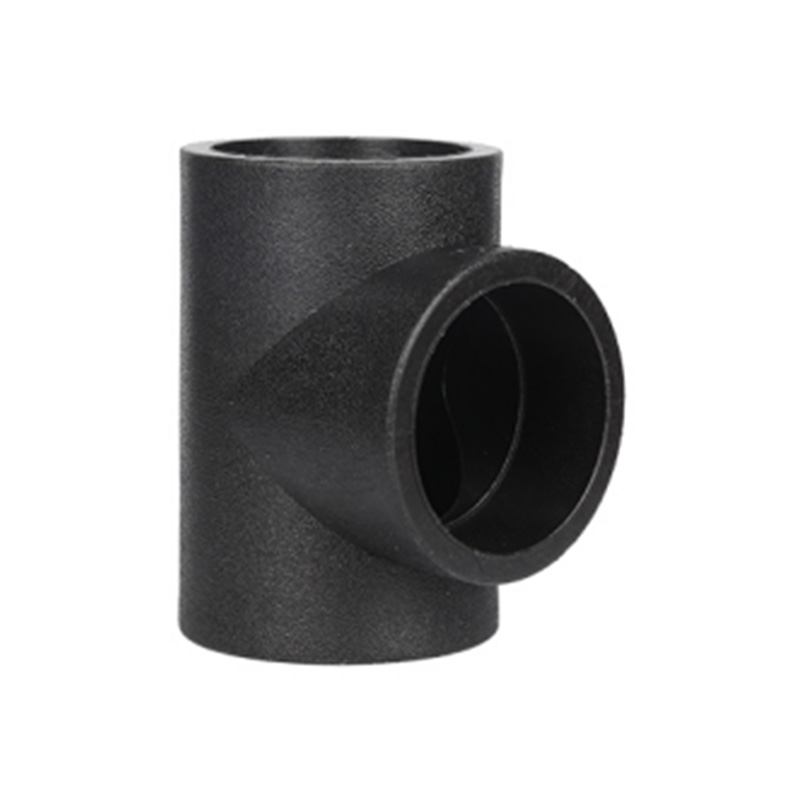
 HDPE Electrofusion Equal Coupler for rørskjøting For tette grøfter, reparasjoner og overganger, kobler denne koplingen sammen matchende SDR HDPE-rør via elektrofusjon og tilbyr korrosjons- og trykkbestandighet. Se produkt →
Sokkelfusjon, gjengede og kompresjonsbeslag
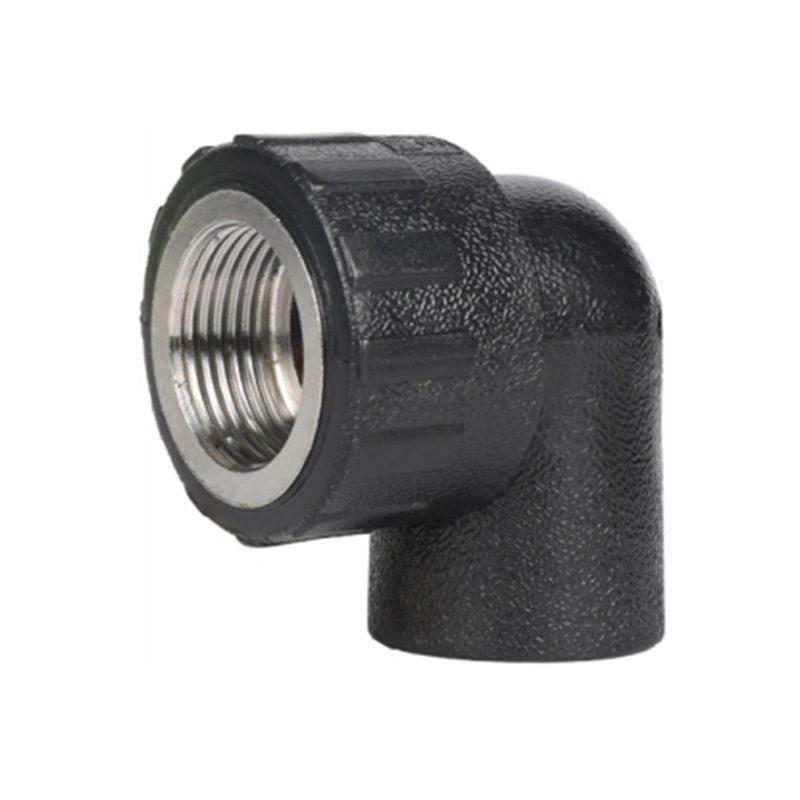
Sokkelfusjon er vanlig på mindre diametre. Trykkklassifiseringen avhenger av monteringskroppen, sokkeldybden og oppvarmings- og kjølesyklusen. Gjengede HDPE-beslag introduserer en annen risiko: gjengen skjærer seg inn i veggen. En tynnvegget SDR som fungerer i en fusjonsskjøt er kanskje ikke egnet for en gjenget forbindelse ved samme trykk. Kompresjonsfittings er mekaniske og er avhengige av en innsats, mutter og tetning. Deres trykkklassifisering kan være lavere enn rørklassifiseringen, så sjekk armaturens egen vurdering i stedet for rørets SDR alene.
Ventiler og overgangsstykker
Ventiler, flensadaptere og metall-til-plast-overganger setter ofte den praktiske trykkgrensen. En kuleventil kan ha en PN-klassifisering som er lavere enn røret, eller dens fusjonsender kan klassifiseres forskjellig fra kroppen. En flensadapter kan være sterk nok, men støtteringen og boltkvaliteten kan begrense monteringen. Sjekk trykkklassen til hver komponent, ikke bare røret og hovedkoblingen.
Søknadsscenarier: Hvilken SDR passer til hvilken plikt
Den riktige SDR avhenger av hva linjen gjør. En vannledning, en vanningshode, en gassledning, en slurryledning og en dreneringsstabel deler ikke samme designkonvolutt. Bruk applikasjonen til å angi startpunktet, og bekreft deretter med temperatur, overspenning og leddmetode.
Kommunal vannledning
PE100 SDR 11 eller SDR 17 er vanlig avhengig av hode og overspenning. SDR 11 gir mer trykkmargin; SDR 17 kan være egnet for lavere trykkfordeling. Bekreft designtrykket etter reduksjon og kontroller monterings-SDR ved hver overgang.
Vanning og landbruk
SDR 17 og SDR 21 er hyppige utgangspunkt for lavtrykksfordeling. Pumpeoppstart, ventillukking og ujevnt terreng kan skape bølger som er mye høyere enn det statiske hodet. Ikke dimensjoner kun fra pumpekurven.
Industri og gruvedrift
SDR 7.4, SDR 9 eller SDR 11 kan være nødvendig for høytrykksslurry, prosessvann eller krevende bruk. Slitasje og kjemisk eksponering kan endre levetiden, så trykkklassifiseringen er bare en del av spesifikasjonen.
Drenerings- og sifonsystemer
SDR 26, SDR 32 eller SDR 41 kan være tilstrekkelig for lavtrykksdrenering, men sifondrenering kan se vakuum og dynamiske effekter. Sjekk stivhet, støtteavstand og tilpasningsdesign i stedet for å anta at en tynn vegg alltid er akseptabel.
For gassdistribusjon er designreglene vanligvis strengere enn for vann. En PE100 SDR 11-linje kan brukes i middels trykkgass, men den styrende koden, sikkerhetsfaktoren og tilpasningskvalifikasjonen betyr mer enn et enkelt PN-nummer. For kjemiske linjer må harpiksen kanskje velges for kjemisk kompatibilitet så vel som trykk. En standard PE100 vannvurdering dekker ikke automatisk alle kjemikalier ved hver temperatur.
En praktisk test er å skrive designkonvolutten på én linje: væske, maksimal temperatur, designtrykk, overspenningstrykk, vakuum, gravdybde og fugemetode. Hvis noen av disse mangler, er SDR-utvalget ufullstendig. Beslagspakken bør deretter kontrolleres mot den samme linjen, ikke bare mot røretiketten.
En praktisk arbeidsflyt for utvelgelse
Et pålitelig SDR-valg følger en sekvens. Å hoppe over et trinn flytter vanligvis risikoen til feltet, hvor korreksjonen er dyrere.
- Definer designtrykket, inkludert overspenning og vakuum. Ikke bruk bare normalt driftstrykk.
- Definer maksimal driftstemperatur og varigheten av eventuelle høyere temperaturhendelser.
- Bekreft polyetylenkvaliteten: PE100 eller PE80, og eventuelle prosjektspesifikke harpikskrav.
- Bruk temperaturreduksjonen og eventuell kjemisk reduksjon som kreves av standarden.
- Velg en kortliste over SDR-verdier fra standardtabellen, ikke fra en leverandørs lagerliste alene.
- Tilpass passende SDR og karakter til røret ved hvert utløp, inkludert reduksjonsrør og grener.
- Sjekk skjøtemetoden og trykkklassen for ventiler, flenser og overganger.
- Verifiser standarden, testrapporter, batchsporbarhet og fusjonsprosedyre før utgivelse.
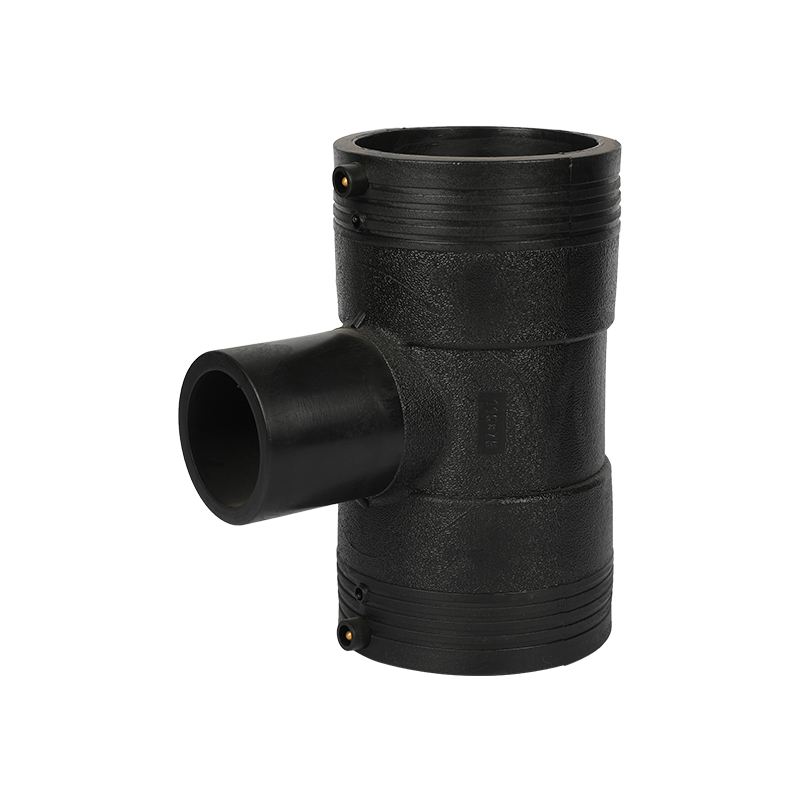
 HDPE Butt Fusion Equal Tee for grentilkoblinger Bruk denne like tee for hot-melt butt-fusion grenforbindelser; dens størrelse og SDR-alternativer støtter planlegging av en fusjonsforsøk med den faktiske rørkombinasjonen. Se produkt →
For en høytrykksledning, legg til en fusjonsprøve med selve rør- og koblingskombinasjonen. Prøven bør inkludere den planlagte maskinen, oppvarmingssyklusen, frontverktøyet og kjøletiden. Inspiser perlen og fusjonsgrensesnittet, og hold prøveprotokollen med prosjektfilen. For elektrofusjon, bekreft sveisemaskinens kalibrering og sporbarheten til tilpasningspartiet.
Vanlige feil ved SDR-utvelgelse
- Velg kun etter ytre diameter. To rør kan dele samme ytre diameter og ha forskjellig veggtykkelse og SDR.
- Sette en SDR 17-kobling på et SDR 11-rør. Delene kan passe ved tappen, men smeltegrensesnittet og veggseksjonen er feil.
- Ignorerer temperaturreduksjon. En PN16-klassifisering ved 20 °C er ikke en PN16-vurdering ved 50 °C.
- Blander PE100 rør med PE80 beslag. Skjøten kan ikke utvikle designtrykket, selv med samme SDR.
- Bruk av gjengede beslag på tynnvegget SDR. Gjengen reduserer den effektive veggen og kan skape en lekkasjebane eller en spenningskonsentrasjon.
- Forutsatt at alle fusjonsfittings har samme trykkklassifisering. En støpt tee, en maskinert flensadapter og en ventil kan ha forskjellige grenser.
- Glem overspenning og vakuum. Pumpeoppstart, ventillukking og sifondrenering kan belaste systemet utover det statiske trykket.
- Hopp over batchverifisering. Et sertifikat som ikke refererer til partiet, er vanskelig å forsvare dersom et ledd svikter.
De fleste av disse feilene kan unngås med en énsides spesifikasjon. Spesifikasjonen skal angi rør-SDR, fitting-SDR, harpikskvalitet, designtrykk, designtemperatur, skjøtemetode og akseptstandard. Denne siden er mer nyttig enn en generell katalognotat fordi den tvinger prosjektteamet til å løse interaksjonene før bestillingen legges inn.
Innkjøpssjekkliste: Hva du må bekrefte før du bestiller
Innkjøp er hvor teknisk hensikt blir en fysisk forsendelse. Et beslag kan være riktig på tegningen og likevel komme med feil karakter, feil emballasje, eller en batch-post som ikke stemmer med prosjektet. Bruk en sjekkliste som dekker både produktet og bevisene.
Harpikskvalitet
Bekreft PE100 eller PE80 skriftlig. Be om batchsertifikatet og sjekk at det stemmer med beslagene, ikke bare røret.
SDR-kamp
List opp hver beslag etter størrelse, type og SDR. Sjekk reduksjonsstykker og tees uttak for uttak. Ikke godta en generisk "egnet for HDPE"-erklæring.
Trykkklasse
Sjekk PN ved designtemperaturen, inkludert overspenning og vakuum. Bekreft ventil- og flensklassifiseringen separat fra rørklassifiseringen.
Felles metode
Angi butt fusjon, elektrofusjon, socket fusjon, gjenget eller kompresjon. Hver metode har forskjellige feltkrav og inspeksjonspunkter.
Sporbarhet
Be om batchnummer, testrapporter og pakkelister som kobler beslagene til prosjektet. Oppbevar journalene med fusjonsloggene.
Pakking og håndtering
Maskinbearbeidede fusjonsoverflater trenger beskyttelse mot forurensning og støt. Bekreft emballasjemetoden og lagringsbetingelsene ved ankomst.
 Industriell kuleventil for strømningskontroll i rørledninger For isolasjonspunkter, se gjennom denne industrielle kuleventilens trykkklasse og tilkoblingsstandard sammen med dens tetnings- og strømningskontrollegenskaper. Se produkt →
For isolasjonspunkter, spesifiser ventiltrykkklassen og tilkoblingstypen samtidig. En kuleventil med fusjonsender skal passe til røret SDR, mens ventilhuset skal møte designtrykket. Hvis ventilen leveres med en annen koblingsstandard, blir overgangsstykket en del av trykkhylsen og bør gjennomgås med samme forsiktighet som hovedarmaturen.
Hvordan Fengfeng støtter SDR-matchet tilpasningsforsyning
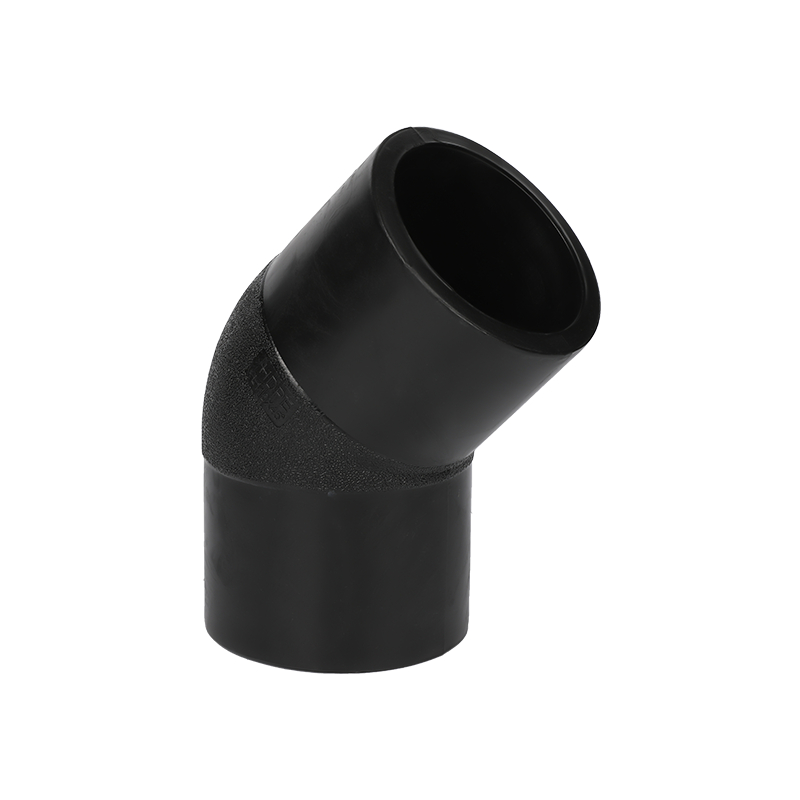
Zhejiang Fengfeng Pipe Industry Co., Ltd. har produsert HDPE-rørprodukter siden 2002 fra sin base i Zhuji, Zhejiang. Produktutvalget dekker stumpfittings, elektrofusjonsfittings, muffefusjonsfittings, HDPE gjengede fittings, PE og PP kompresjonsfittings, ventiler, sveisemaskiner, sifondreneringsfittings og fiskemerdbraketter. Denne bredden er viktig når et prosjekt trenger en konsistent SDR og gradering på tvers av albuer, T-stykker, reduksjonsstykker, koblinger og overganger.
Selskapet arbeider under ISO9001:2000 kvalitetsstyring og ISO14001 miljøstyringssystemer. Produktene er beskrevet som PICC-forsikrede, og produktets levetid er mer enn 50 år under passende serviceforhold. Disse uttalelsene er bare nyttige hvis de er knyttet til den faktiske batchen og spesifikasjonen. For prosjektleveranser er den praktiske verdien i å matche tilpasnings-SDR til rør-SDR, holde harpikskvaliteten konsistent, og gi opptegnelser som installatøren kan sende inn sammen med fusjonsrapporten.
For eksportordrer fortjener emballasje og overflatebeskyttelse oppmerksomhet. Fusjonsoverflater må forbli rene, og maskinerte ender bør ikke bulkes under transport. En leverandør som forstår dette vil pakke etter størrelse og tilkoblingstype i stedet for å behandle hver beslag som en generisk maskinvare. Det reduserer omarbeid på stedet og hjelper installasjonsteamet med å holde fusjonssyklusen innenfor den kvalifiserte prosedyren.
Hvis du trenger å innrette en tilpasningsplan med en rørplan, start med rør-SDR, designtemperaturen og skjøtemetoden. Bekreft deretter tilpasningsområdet og batchdokumentasjonen. Du kan lære mer om produksjons- og kvalitetssystemene bak produktutvalget før du slipper forespørselen.
Ofte stilte spørsmål
Hvilken SDR trenger jeg for en 10 bar HDPE vannledning?
For PE100-vann ved 20°C er SDR 17 omtrent PN10. Hvis den maksimale driftstemperaturen er høyere, eller stigningen er betydelig, velg en lavere SDR som 13,6 eller 11 og verifiser det reduserte trykket. Ikke bruk 20°C-klassifiseringen som designvurdering for en varm eller overspenningsutsatt linje.
Kan jeg bruke en SDR 17-kobling på et SDR 11-rør?
Nei. Passende SDR skal passe til rør SDR. Den ytre diameteren kan se lik ut, men veggtykkelsen og fusjonsgrensesnittet er forskjellige. En mismatch kan gi et ufullstendig ledd eller en stresskonsentrasjon som dukker opp senere under press.
Betyr en lavere SDR alltid et bedre valg?
Ikke alltid. En lavere SDR gir en tykkere vegg og en høyere trykkklassifisering, men det koster også mer, veier mer og reduserer boringen for samme ytre diameter. Det riktige valget er den laveste trykkklassen som tilfredsstiller designkonvolutten med nødvendig margin, ikke den tykkeste veggen som er tilgjengelig.
Hva er trykkklassifiseringen til SDR 11 HDPE?
For PE100-vann ved 20°C er SDR 11 omtrent PN16. For PE80 er den samme SDR omtrent PN12,5. Den faktiske vurderingen avhenger av standard, temperatur og designfaktor, så bekreft verdien for den spesifikke harpiksen og applikasjonen.
Har HDPE-koblinger samme trykkklassifisering som røret?
Bare når beslaget har samme SDR, samme polyetylenkvalitet og en kvalifisert skjøt. Noen beslag, spesielt gjengede beslag, ventiler og overganger, har sine egne trykkgrenser. Kontroller den lavest rangerte komponenten i sammenstillingen, ikke bare røret.
Hvordan bekrefter jeg at beslaget virkelig er PE100?
Be om harpikskvalitet, batch-sertifikat og sporbarhetsregistrering. Sjekk at sertifikatet refererer til den leverte batchen, ikke en generisk produktfamilie. For kritisk arbeid, inkludere innkommende inspeksjon og en fusjonsforsøk i kvalitetsplanen.
Kan jeg blande PE100-rør med PE80-koblinger?
Det anbefales ikke for trykkservice. De to kvalitetene har ulik minimumsstyrke og kan oppføre seg forskjellig under fusjon. Bruk matchende karakter og SDR, og bekreft fellesprosedyren for den faktiske kombinasjonen.
Hva annet endrer den nødvendige SDR i tillegg til trykk?
Temperatur, kjemisk eksponering, bølge og vakuum, gravdybde, slitasje, levetid og fugemetode påvirker alle valget. Et beslag som er riktig for en nedgravd vannledning kan være feil for en kjemikalieledning over bakken eller et sifondreneringssystem.


HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
