

Bransjenyheter
 Hjem / Nyheter / Bransjenyheter / HDPE vs PVC: Hva er sterkest? Materiale, trykk og sammenføyningsfakta
HDPE vs PVC: Hva er sterkest? Materiale, trykk og sammenføyningsfakta
 2026.10.12
 Bransjenyheter
Det direkte svaret: HDPE er sterkere i slag, tretthet og leddintegritet; PVC er sterkere i stivhet
Hvis "sterkere" betyr motstand mot sprekker, bakkebevegelser, vannslag og gjentatte overspenningshendelser, er HDPE vanligvis det sterkeste røret. Hvis "sterkere" betyr kortsiktig strekkmodul, stivhet og evnen til å holde en rett justering uten ekstern støtte, er PVC det sterkere materialet. Denne forskjellen er viktig fordi rørkjøpere ofte sammenligner de to materialene med bare ett tall, for eksempel sprengningstrykk eller veggtykkelse, og deretter oppdager at den virkelige feilmodusen på stedet er noe helt annet.
For en trykkvann- eller industrilinje, gjør HDPEs viskoelastiske oppførsel det mulig å absorbere bølger og støt som ville knekke stiv PVC. For et lavtrykksdreneringsløp, en enkel ventilasjonsledning eller en kort påføring av innendørs avfall, kan PVCs stivhet og lavere materialkostnad gjøre det til det mer praktiske valget. Det riktige svaret er ikke "HDPE vinner alltid" eller "PVC vinner alltid." Riktig svar avhenger av om den dominerende belastningen er trykk, støt, tretthet, jordsetning, termisk bevegelse, kjemisk eksponering eller installasjonshastighet.
Praktisk sammenligning i ett syn
- Slagkraft og seighet: HDPE vinner fordi det gir etter og deformeres i stedet for å knuses.
- Kortsiktig stivhet: PVC vinner fordi dens høyere modul motstår bøyning og jordbelastning bedre i stive nedgravde design.
- Tretthet og vannhammer: HDPE vinner fordi det tolererer gjentatte trykksykluser og overspenningshendelser.
- Risiko for leddlekkasje: HDPE fusjonsfuger er homogene og fullstendig forseglet; PVC løsemiddelsementerte skjøter er avhengig av overflatebehandling og herdetid.
- Temperatur og UV: Begge trenger riktige formuleringer og installasjonspraksis; HDPE med carbon black fungerer godt utendørs, mens PVC trenger UV-stabilisatorer og slagmodifikatorer for utsatt bruk.
Når et prosjekt spesifiserer HDPE eller PVC, bør materialvalget være knyttet til rørets driftstrykk, designtemperatur, nedgravningsdybde, jordforhold, sammenføyningsmetode og forventet levetid. Et rør som er "sterkere" på en laboratoriestrekktest kan fortsatt mislykkes tidligere i feltet hvis skjøtene er feil, underlaget er dårlig eller den termiske ekspansjonen er feil begrenset.
Hva betyr "styrke" i rørvalg
Styrke i rørsystemer er ikke én egenskap. Det er en kombinasjon av strekkfasthet, slagfasthet, tretthetsmotstand, krypemotstand, stivhet og leddintegritet. HDPE og PVC oppfører seg annerledes fordi deres molekylære strukturer er forskjellige. HDPE er en semikrystallinsk termoplast med lange fleksible kjeder. PVC er en amorf termoplast med voluminøse kloratomer som begrenser kjedebevegelse. Disse molekylære forskjellene skaper de praktiske forskjellene kjøpere ser i feltet.
| Eiendom | HDPE | PVC | Hva det betyr for utvalg |
|---|---|---|---|
| Strekkmodul | Lavere, ofte rundt 0,8 til 1,2 GPa | Høyere, ofte rundt 2,4 til 3,0 GPa | PVC er stivere og holder formen bedre; HDPE bøyer seg uten å sprekke. |
| Forlengelse ved brudd | Vanligvis over 600 % | Ofte 50 % til 100 % | HDPE strekker og absorberer bevegelse; PVC har mindre toleranse før brudd. |
| Slagfasthet | Høy, spesielt ved lav temperatur | Moderat til lav med mindre modifisert | HDPE er sikrere for håndtering, grøftefritt arbeid og installasjon i kaldt vær. |
| Tretthetsmotstand | Høyt under syklisk trykk | Senk under gjentatt bølge | HDPE foretrekkes for pumpeledninger, overspenningsutsatte nettverk og bevegelig jord. |
| Stivhet under jordbelastning | Krever skikkelig innstøping og sengetøy | Høyere iboende stivhet | PVC kan holde karakter bedre i stive grøftdesign; HDPE er avhengig av jord-struktur interaksjon. |
| Felles metode | Varmefusjon, elektrofusjon, socketfusjon, mekanisk overgang | Løsemiddelsement, pakning med klokke-og-tapp, gjenget i enkelte størrelser | Fusjon skaper et monolittisk ledd; løsemiddelsement avhenger av utførelse og herding. |
Diagrammet ovenfor er ikke et universelt testresultat. Det er en praktisk rangering basert på hvordan de to materialene reagerer på vanlige nedgravde og overjordiske laster. Det viktige poenget er at HDPE har en tendens til å vinne der bevegelse, påvirkning og syklisk trykk dominerer. PVC har en tendens til å vinne der stivhet, enkel drenering og lave startkostnader dominerer.
Materialstruktur: hvorfor HDPE bøyer seg og PVC sprekker
HDPE er en semikrystallinsk polymer. Kjedene kan gli og reorientere under belastning, noe som gir røret en høy forlengelse ved brudd og utmerket motstand mot plutselige støt. Når et HDPE-rør blir slått eller setter seg, kan det deformeres lokalt uten å miste den totale trykkgrensen. Det er grunnen til at HDPE er mye brukt i grøftefri installasjon, seismiske områder og jordforhold der det forventes en viss bevegelse.
PVC er en amorf termoplast. Dens molekylære kjeder er relativt stive, og materialet har en høyere modul. Denne stivheten er nyttig når røret må spenne uten støtte, holde en presis helling eller motstå jordtrykk i en stiv rørdesign. Avveiningen er lavere belastningstoleranse. PVC kan sprekke når den er hakket, utsatt for lave temperaturer eller utsatt for slag under håndtering og tilbakefylling.
HDPE-adferd
Fleksibel, slagtolerant, tretthetsbestandig og egnet for fusjonsledd. Den kan kveiles i mindre diametre, noe som reduserer antall skjøter og reduserer monteringstiden.
PVC-oppførsel
Stiv, formstabil og effektiv i lavtrykksdrenering. Det krever forsiktig håndtering i kaldt vær og pålitelige løsningsmiddel-sementprosedyrer for å unngå skjøtefeil.
For kjøpere oversetter denne forskjellen seg til et enkelt spørsmål: vil linjen oppleve bevegelse, påvirkning eller trykksykling? Hvis ja, gir HDPEs molekylære struktur en reell fordel. Hvis ledningen er statisk, lavtrykks og stivt støttet, kan PVCs stivhet være en fordel.
Trykkkapasitet: SDR, tidsplan og temperaturreduksjon
Trykkkapasitet er en av de mest misforståtte sammenligningene. HDPE trykkrør er vanligvis spesifisert av SDR, som er forholdet mellom ytre diameter og veggtykkelse. En lavere SDR betyr en tykkere vegg og høyere trykkklassifisering. PVC-trykkrør er ofte spesifisert etter tidsplan, for eksempel tidsplan 40 eller plan 80, eller etter trykkklasse. De to systemene er ikke direkte utskiftbare uten å sjekke det faktiske dimensjonsforholdet, materialkvaliteten og designfaktoren.
| Parameter | HDPE | PVC |
|---|---|---|
| Felles trykkbetegnelse | SDR 11, SDR 13,6, SDR 17, SDR 21, SDR 26, etc. | Schema 40, Schema 80, trykkklasse 100, 160, 200, etc. |
| Effekt av temperatur | Trykket synker når temperaturen stiger; designdiagrammer brukes. | Trykkvurderingen avtar også med temperaturen; PVC har en nedre nyttig øvre grense i mange trykktjenester. |
| Overspenningsgodtgjørelse | HDPEs viskoelastiske respons kan absorbere overspenning bedre enn stiv PVC. | PVC krever nøye overspenningsanalyse fordi det er mindre tolerant for gjentatte trykktopper. |
| Designfaktor | Inkluderer vanligvis en servicedesignfaktor brukt på materialets langsiktige hydrostatiske styrke. | Typisk basert på en trykkklasse og en sikkerhetsfaktor knyttet til standard og temperatur. |
Hvis et prosjekt krever en høytrykksvannledning, gir HDPE ofte et sterkere langsiktig system fordi fusjonsskjøtene er like sterke som rørkroppen og materialets håndtak overspenner. Dersom et prosjekt krever lavtrykkssluk, kan PVC oppfylle trykkkravet med en tynnere, rimeligere vegg og en kjent installasjonsmetode.
Skjøting: fusjon versus løsemiddelsement er ofte den avgjørende faktoren
HDPE-skjøter er laget ved varmefusjon. Butt fusion, socket fusion og electrofusion smelter alle røret og koblingsflatene og avkjøler dem deretter under trykk for å danne et kontinuerlig materiale. En riktig laget fusjonsskjøt har ingen pakning, ingen limlinje og ingen mekanisk spalte. Derfor blir HDPE-systemer ofte beskrevet som lekkasjefrie, spesielt i nedgravde og grøfteløse installasjoner hvor fugesvikt er kostbart å reparere.
PVC-skjøter er vanligvis laget med løsemiddelsement eller pakninger. Løsemiddelsement skaper en kjemisk sveis ved å myke opp PVC-overflatene og smelte dem sammen. Metoden fungerer bra når røret er rent, tørt, skikkelig grunnet og får herde i riktig tid. Men løsemiddelsement fungerer ikke på HDPE. HDPE er ikke løselig i vanlige PVC-løsningsmidler, så forsøk på å lime HDPE med PVC-sement vil mislykkes. Det er en vanlig feltfeil, og det er en grunn til at materialoverganger og mekaniske koblinger kreves.
For en dypere feltforklaring, se hvorfor PVC-lim ikke vil fungere på HDPE-rør . Artikkelen dekker overflateenergi, løsningsmiddeladferd og de riktige alternativene.
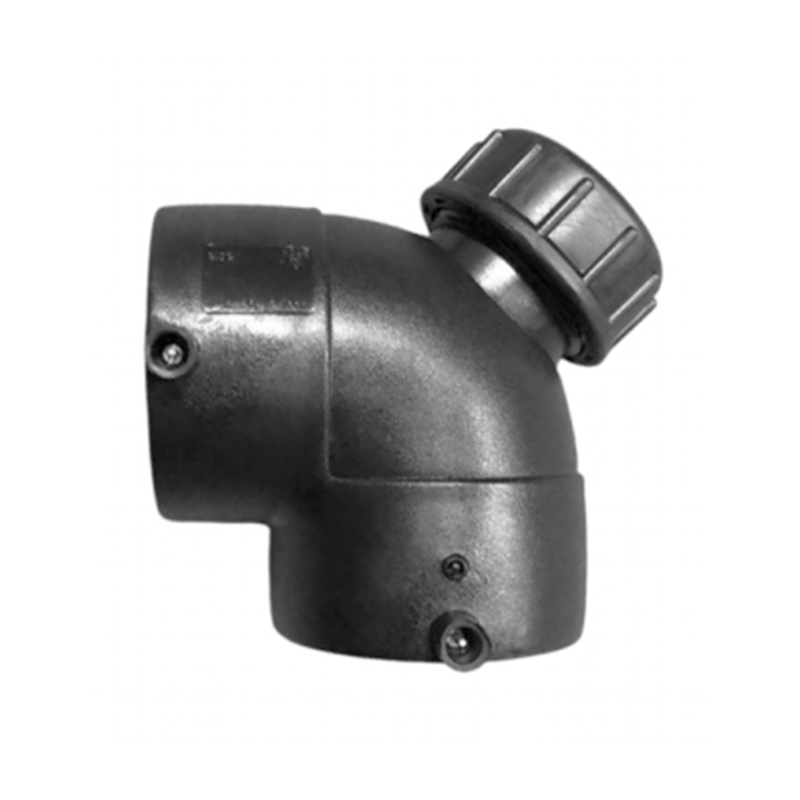
 HDPE Electrofusion Equal Coupler HDPE elektrofusjon lik kopler forbinder rør med samme diameter ved elektrofusjon; korrosjons-, trykk- og aldringsbestandig for vann-, drenerings- og kjemiske systemer, inkludert reparasjoner av tette grøfter. Se produkt →
Elektrofusjonskoblinger er spesielt nyttige når røret ikke kan roteres, når grøften er tett, eller når en reparasjon må utføres uten å flytte ledningen. Armaturet inneholder en innebygd varmetråd, og sveisemaskinen tilfører en kontrollert strøm i en spesifisert tid. Resultatet er en repeterbar skjøt som kan inspiseres gjennom fusjonsindikatoren og trykktestes som resten av systemet.
Fleksibilitet, bøyeradius og installasjonsrealitet
HDPE kan bøyes til en radius som ville bryte PVC. Den tillatte bøyeradiusen avhenger av diameter, veggtykkelse, temperatur og om bøyningen er midlertidig eller permanent. I mindre diametre kan HDPE leveres i kveiler, noe som betyr færre skjøter og raskere montering. I større diametre er HDPE-røret fortsatt fleksibelt nok til å følge mindre innrettingsendringer og tolerere setninger uten sprekker.
PVC er stivt. Den kan ikke kveiles i praktiske trykkstørrelser, og den skal ikke tvinges inn i en bøy. En PVC-linje trenger beslag for retningsendringer og riktig støtte eller sengetøy for å forhindre punktbelastning. Den stivheten kan være fordelaktig når røret må holde en konstant helning, men det gjør også PVC mer sårbar for støt under håndtering og tilbakefylling.
- HDPE fordel: færre skjøter, raskere grøftefri installasjon og bedre toleranse for bakkebevegelse.
- PVC fordel: enkel layout, kjente beslag og enkel skråningskontroll i gravitasjonsdrenering.
- HDPE-risiko: dårlig sengetøy kan forårsake overdreven avbøyning; røret må installeres med riktig innstøping.
- PVC-risiko: slagskader og løsemiddel-sementfuger kan forårsake lekkasjer som er vanskelig å lokalisere etter nedgraving.
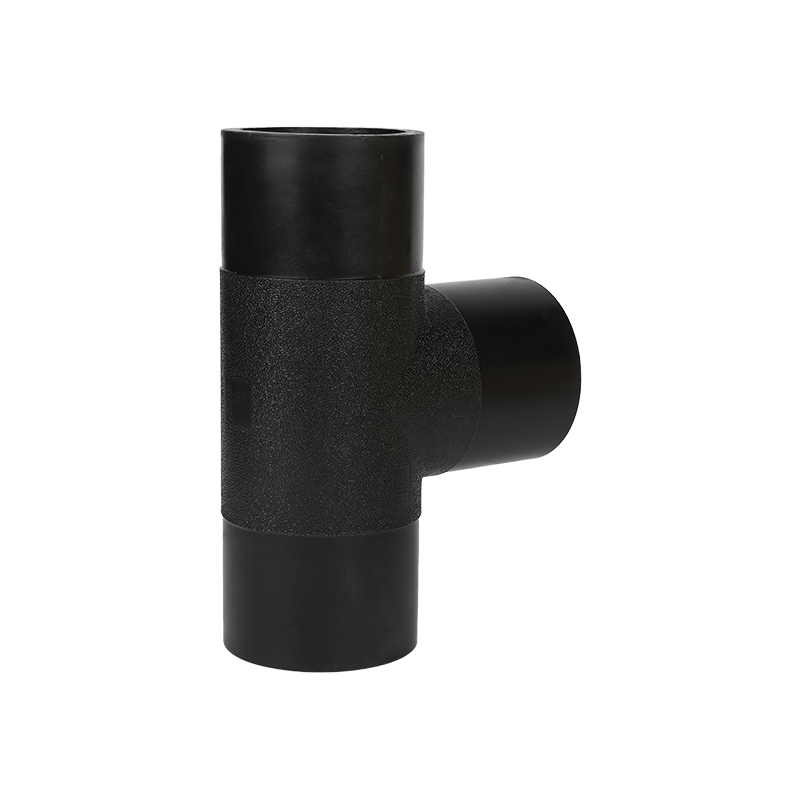
 Butt Fusion Fitting Series av Zhejiang Fengfeng Butt fusion fitting serie fra Zhejiang Fengfeng Pipe Industry; sjekk de tekniske egenskapene og spesifikasjonene for tilgjengelige størrelser og fusjonsdetaljer. Se produkt →
Vannhammer og overspenning: der HDPE trekker frem
Vannhammer oppstår når en ventil lukkes raskt eller en pumpe stopper plutselig, og skaper en trykkbølge som går gjennom røret. Stive materialer som PVC overfører og reflekterer den bølgen med mindre demping. HDPE, fordi det er viskoelastisk, absorberer noe av overspenningsenergien og reduserer topptrykket. Dette betyr ikke at overspenningsanalyse er unødvendig, men det betyr at HDPE-systemer ofte har en bredere toleranse for virkelige driftshendelser.
For pumpestasjoner, gruveavvanning, slamledninger og kommunale vannnett med hyppig ventilsykling er HDPE vanligvis det sterkere valget. For en enkel tyngdekraftsdrenering uten trykkstøt, kan PVC fungere godt i flere tiår. Tilstedeværelsen av tilbakeslagsventiler, hurtiglukkende ventiler eller høyhastighetsstrøm bør presse designet mot HDPE eller mot en mer detaljert overspenningsanalyse.
Temperatur og UV-eksponering
Både HDPE og PVC mister trykkkapasitet når temperaturen stiger, men deres praktiske grenser er forskjellige. HDPE fungerer generelt bra fra under frysepunktet til rundt 60 °C for standard trykkrør, med høyere temperaturkvaliteter tilgjengelig for spesifikke bruksområder. PVC er ofte begrenset til lavere driftstemperaturer i trykkapplikasjoner og blir sprøere i kaldt vær.
| Tilstand | HDPE | PVC |
|---|---|---|
| Håndtering av kaldt vær | Utmerket slagfasthet; kan installeres i kalde forhold med riktige prosedyrer. | Mer sprø; ekstra forsiktighet er nødvendig for å unngå sprekker og støt. |
| Høy temperatur trykk service | Vurderingen avtar med temperaturen; spesialiserte karakterer kan utvide rekkevidden. | Nyttig rekkevidde er generelt lavere for trykkservice; reduksjon er nødvendig. |
| UV-eksponering | Kullsvart HDPE motstår UV-nedbrytning for langvarig utendørs eksponering. | Krever UV-stabilisatorer og riktig formulering for utsatt bruk. |
| Termisk ekspansjon | Høyere ekspansjonskoeffisient; trenger ekspansjonsløkker, forskyvninger eller begrenset design. | Lavere ekspansjonskoeffisient; krever fortsatt godtgjørelse i lange løp. |
Hvis røret skal lagres utendørs i flere måneder før installasjon, er UV-motstanden viktig. Hvis røret skal føre varmt vann eller prosessvæske, betyr temperaturreduksjon enda mer. Kjøpere bør be om produsentens trykk-mot-temperatur-diagram i stedet for å anta at omgivelsesvurderingen gjelder for alle driftsforhold.
Kjemisk motstand: HDPE er vanligvis mer tilgivende
HDPE motstår et bredt spekter av syrer, baser og salter, noe som gjør det vanlig i kjemisk prosessering, gruvedrift, søppelvann og avløpsvann. PVC motstår også mange kjemikalier, men det kan bli angrepet av visse løsemidler, ketoner og aromatiske hydrokarboner. Riktig materiale avhenger av det spesifikke kjemikaliet, konsentrasjonen, temperaturen og eksponeringsvarigheten.
- HDPE: sterk motstand mot mange uorganiske kjemikalier, syrer og baser; bra for slipende slurry og avløpsvann.
- PVC: god motstand mot vann, syrer og baser i mange dreneringsapplikasjoner; begrenset av enkelte løsemidler og høytemperatur kjemiske tjenester.
- Vanlig feil: å velge et rør basert på romtemperatur kjemisk motstand uten å kontrollere den faktiske driftstemperaturen.
For kjemiske linjer er den sikreste tilnærmingen å be om en kjemisk motstandstabell fra rørprodusenten og bekrefte forventet konsentrasjon og temperatur. Et materiale som er sterkere mekanisk kan fortsatt svikte kjemisk hvis det ikke er kompatibelt med den transporterte væsken.
Kostnad og livssyklus: det billigere røret er ikke alltid det rimeligere systemet
PVC har vanligvis lavere opprinnelige materialkostnader enn HDPE, spesielt i dreneringsstørrelser. HDPE har ofte høyere materialkostnader, men installeringskostnaden kan være konkurransedyktig fordi den kan kveiles, krever færre skjøter og kan installeres med grøftefrie metoder. Livssykluskostnaden inkluderer også reparasjonsfrekvens, pumpeenergi, nedetid og levetid.
| Kostnadsfaktor | HDPE | PVC |
|---|---|---|
| Materialpris | Vanligvis høyere per meter i sammenlignbare trykkstørrelser. | Vanligvis lavere for drenerings- og lavtrykksstørrelser. |
| Sammenføyningskostnad | Krever fusjonsutstyr og opplærte operatører; leddene er sterke og permanente. | Løsemiddelsement er rimelig, men arbeidsfølsomt; pakningsledd trenger riktig smøring og innsetting. |
| Installasjonshastighet | Kan være rask med spoler og fusjon; bra for trenchless. | Rask i åpen grøft med standard beslag. |
| Reparasjonskostnad | Fusion-reparasjon er pålitelig, men trenger utstyr. | Løsemiddelreparasjon er enkel, men kan være vanskelig under våte forhold. |
| Forventet levetid | Ofte designet i 50 år eller mer under riktige forhold. | Vanligvis rundt 30 til 50 år avhengig av bruk og formulering. |
For et stort prosjekt kan en liten forskjell i rørpris oppveies av kostnadene ved en enkelt lekkasjereparasjon eller en pumpesvikt forårsaket av overspenning. Det er derfor mange ingeniører sammenligner HDPE og PVC på en total installert kostnadsbasis i stedet for på prisen på røret alene.
Der PVC vinner
PVC er ofte det bedre valget for tyngdekraftsdrenering, ventilasjonsstabler, lavtrykksvanning og innendørs avfallssystemer der røret er støttet, beskyttet mot støt og ikke utsatt for aggressive kjemikalier. Dens stivhet hjelper den med å holde en skråning, og dens løsemiddel-sementskjøt er kjent for de fleste rørleggere.
- Gravity kloakk og avløpsledninger: stivt rør holder karakter og bruker standard fittings.
- Vannfordeling under lavt trykk: Schedule 40 og Schedule 80 PVC er allment tilgjengelig.
- Innendørs VVS-ventiler: lett, lett å kutte og enkel å sementere.
- Korte servicekjøringer: der grøftefri installasjon og bakkebevegelse ikke er bekymringer.
PVC har også en lavere termisk ekspansjonskoeffisient enn HDPE, noe som kan forenkle design over bakken når temperaturendringer er moderate. Imidlertid betyr PVCs lavere slagfasthet at den bør håndteres forsiktig i kaldt vær og beskyttes mot tunge tilbakefyllingsbelastninger.
Der HDPE vinner
HDPE er vanligvis det sterkere valget for trykkvann, avløpsvannledninger, gruvedrift, deponi, geotermisk, grøftefri rehabilitering, og ethvert prosjekt der bakkebevegelse, bølge eller leddlekkasje er en stor risiko. Fusjonsleddene er monolittiske, og dens fleksibilitet gjør at den kan følge små endringer i justeringen uten beslag.
- Vannledning og kraftledning: lekkasjefrie fusjonsfuger og overspenningstoleranse.
- Grøftefri installasjon: fleksibilitet og slitestyrke støtter retningsboring og rørsprengning.
- Gruvedrift og slurry: høy slagstyrke og kjemikaliebestandighet.
- Deponi og sigevann: kjemisk motstand og lang levetid.
- Kalde områder: HDPE takler frysing og slag bedre enn PVC.
- Seismiske soner: fleksibilitet hjelper røret til å overleve bakkebevegelse.
HDPE har også en gunstig utmattelsesprofil. En pumpeledning som starter og stopper flere ganger per dag vil utsette røret for syklisk trykk. Under disse forholdene er HDPEs motstand mot vekst av utmattelsessprekker en stor fordel fremfor stiv PVC.
Tilpasninger og overganger: systemet er bare like sterkt som dets forbindelser
En rørsammenligning er ufullstendig uten beslag. HDPE-systemer bruker butt fusion, electrofusion, socket fusion og mekaniske overgangsbeslag. PVC-systemer bruker løsemiddel-sementbeslag, pakningsbeslag og gjengede adaptere i mindre størrelser. Blanding av de to materialene krever en spesiallaget overgangsbeslag, ikke en limt skjøt eller en innpakket forbindelse.
For HDPE-til-metall- eller HDPE-til-PVC-overganger er hann- og hunngjengede adaptere, flensadaptere og elektrofusjonsovergangskoblinger vanlige. Valget avhenger av trykk, rørstørrelse, nedgravingsforhold, og om skjøten må holdes fast. En gjenget overgang kan være praktisk for pumper, ventiler og utstyrstilkoblinger, men den må installeres med riktig gjengetetningsmiddel og støtte.
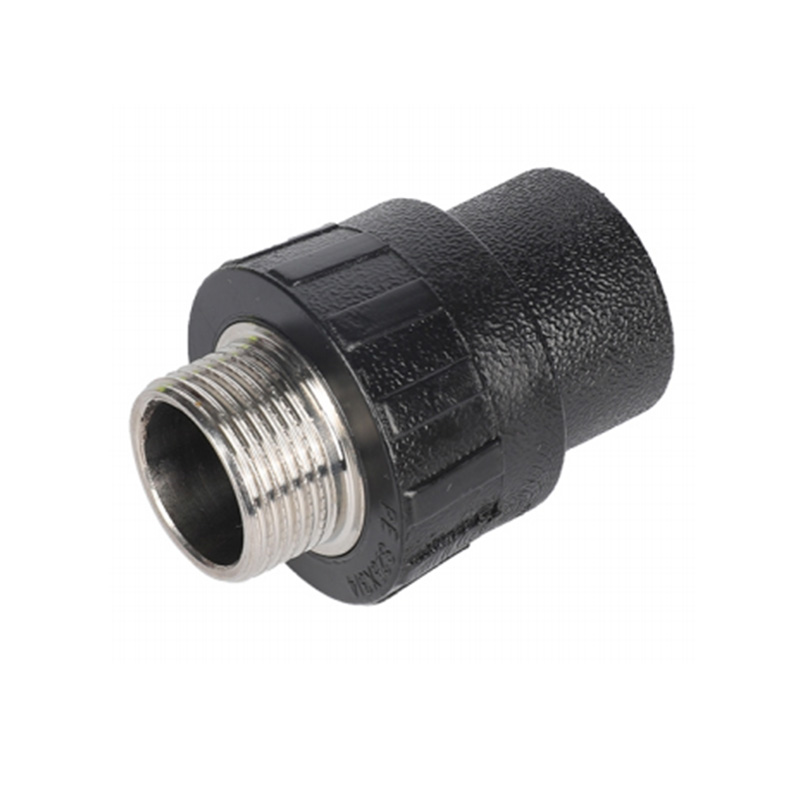 HDPE utvendig gjengeadapter for utstyrstilkoblinger Gjenget HDPE hannadapter for pumpe-, ventil- eller utstyrsgrensesnitt; korrosjonsbestandig og lekkasjetett, men ikke beregnet på å erstatte fusjonsskjøter i nedgravd nett. Se produkt →
Gjengede HDPE-beslag er ikke en erstatning for fusjonsskjøter i en nedgravd hovedledning. De brukes best ved utstyrsgrensesnitt, der forbindelsen må demonteres eller hvor det kreves en metallgjenge. For nedgravde overganger gir en flensadapter eller elektrofusjonsovergangskobling vanligvis en mer pålitelig langtidsforsegling.
Fabrikken vår produserer HDPE-støtfusjon, elektrofusjon, muffesammensmelting, gjengekoblinger, ventiler og sveisemaskiner som et tilpasset system. Du kan se gjennom vår produksjonsbakgrunn for å se hvordan kvalitetskontroll, materialsporbarhet og trykktesting håndteres før forsendelse.
Kvalitetssjekker kjøpere bør be om før forsendelse
Når man sammenligner HDPE- og PVC-leverandører, er materialspesifikasjonen bare det første trinnet. Det andre trinnet er å verifisere at røret og beslagene oppfyller den nødvendige standarden og at skjøtemetoden er forenlig med forholdene på stedet. Et sterkt rør kan fortsatt svikte hvis beslagene er underdimensjonerte, fusjonsparameterne er feil eller røret er lagret feil.
- Materialsertifikat: bekrefte PE 100- eller PE 100-RC-kvaliteten for HDPE, eller PVC-celleklassen og slagmodifikasjonen for PVC.
- Dimensjon og SDR-sjekk: verifiser utvendig diameter, veggtykkelse og ovalitet mot prosjektspesifikasjonen.
- Trykktestrapport: be om hydrostatiske testprotokoller for røret og rørdelene der det er aktuelt.
- Fusjonsprosedyrekvalifisering: bekrefte at smelteparametrene samsvarer med rørdiameteren, veggtykkelsen og materialkvaliteten.
- Operatøropplæring: sørge for at installasjonsteamet er kvalifisert for støtfusjon, elektrofusjon eller løsemiddelsement etter behov.
- Oppbevaring og håndteringsplan: HDPE bør beskyttes mot overdreven UV og skarpe gjenstander; PVC bør beskyttes mot støt og langvarig høy varme.
For høyrisikoprosjekter er et preproduksjonsmøte verdt tiden. Den justerer rørprodusenten, fittingsleverandøren, sveiseutstyrsleverandøren og installasjonsentreprenøren etter samme fusjons- eller sementeringsprosedyre. Det eneste trinnet forhindrer mange av feltfeilene som senere får skylden på materialet.
Søknadsguide: hvilket materiale for hvilken tjeneste
Den raskeste måten å velge mellom HDPE og PVC på er å starte med servicebetingelsene og jobbe baklengs. Tabellen nedenfor er en praktisk veiledning, ikke en erstatning for teknisk design.
Velg HDPE når
- Linjen er under trykk og utsatt for støt.
- Bakken kan bevege seg, sette seg eller fryse.
- Det kreves lekkasjefrie fusjonsfuger.
- Grøftefri installasjon er planlagt.
- Væsken er slipende, etsende eller variabel.
- Levetidsmålet er 50 år eller mer.
Velg PVC når
- Ledningen er gravitasjonsdrenering eller lavtrykk.
- Røret kan støttes stivt og beskyttes.
- Innledende materialkostnad er den primære begrensningen.
- Installasjonspersonalet er kjent med løsemiddelsement.
- Temperatur og kjemisk eksponering er moderat.
- Oppsettet krever mange retningsendringer med standard beslag.
I noen prosjekter er det beste svaret et hybridsystem. HDPE kan brukes for trykksatt hovedledning og seksjonene som krysser under veier eller vannveier, mens PVC kan brukes til å bygge drenerings- og lufteledninger. Overgangen mellom de to materialene skal utføres med godkjent mekanisk eller flensforbindelse, ikke med lim.
FAQ: HDPE versus PVC-styrke og valg
Er HDPE sterkere enn PVC?
HDPE er sterkere i slagfasthet, tretthetsbestandighet, forlengelse og leddintegritet. PVC er sterkere i kortvarig stivhet og strekkmodul. For trykklinjer med støt eller bevegelse er HDPE vanligvis det sterkere systemet. For stiv lavtrykksdrenering kan PVC være sterk nok og mer økonomisk.
Klarer HDPE mer trykk enn PVC?
Det avhenger av SDR eller tidsplan, veggtykkelse, temperatur og designfaktor. Et tykkvegget PVC-rør kan ha et høyere nominelt trykk enn et tynnvegget HDPE-rør, men HDPEs fusjonsskjøter og overspenningstoleranse gjør det ofte mer pålitelig i dynamisk trykkservice. Sammenlign alltid trykkklassifiseringer ved den faktiske driftstemperaturen.
Hvorfor kan jeg ikke lime HDPE med PVC-sement?
PVC løsemiddelsement virker ved å myke opp og kjemisk sammensmelte PVC-overflater. HDPE er ikke løselig i disse løsningsmidlene, så sementen kan ikke skape en kontinuerlig binding. HDPE må sammenføyes ved varmefusjon eller kobles sammen med en mekanisk overgangsbeslag.
Hvilket rør varer lenger, HDPE eller PVC?
Begge kan vare i flere tiår når de er riktig spesifisert og installert. HDPE er ofte utformet for 50 år eller mer i trykkdrift, mens PVC-levetid vanligvis anslås til 30 til 50 år avhengig av formulering, temperatur, UV-eksponering og installasjonskvalitet. Fugekvalitet og sengetøy betyr ofte mer enn råvarens laboratorielevetid.
Er PVC bedre for drenering?
PVC er ofte bedre for tyngdekraftsdrenering fordi det er stivt, lett å skrånende og bruker kjente løsemiddel-sementbeslag. HDPE kan også brukes til drenering, spesielt der bevegelse, kjemisk motstand eller lekkasjefrie skjøter er viktige, men det krever riktig støtte og fusjonsutstyr.
Hvilket materiale er bedre for kaldt vær?
HDPE yter bedre i kaldt vær fordi det forblir duktilt og motstår slag. PVC blir sprøere ved lave temperaturer og trenger forsiktig håndtering for å unngå sprekker. HDPE-fusjon kan også utføres under kalde forhold med justerte prosedyrer, mens solvent sementering av PVC i kaldt vær krever spesielle forholdsregler.
Bruker HDPE og PVC samme beslag?
Nei. HDPE-fittings er designet for fusjon eller mekanisk overgang, mens PVC-fittings er designet for løsemiddelsement eller pakninger. De to systemene bør ikke blandes uten godkjent overgangsbeslag. Gjengede adaptere, flensadaptere og elektrofusjonsovergangskoblinger er vanlige løsninger.
Hvordan ta den endelige avgjørelsen
Start med feilmodusen du ikke kan godta. Hvis en lekkasje under en vei, en sprekk under tilbakefylling eller en overspenningsfeil ved en pumpestasjon ville være uakseptabelt, velg HDPE og utform fusjonsskjøtene riktig. Dersom prosjektet er et lavtrykkssluk med god støtte, moderat temperatur, og et stramt materialbudsjett, kan PVC være det praktiske valget.
Sjekk deretter hele systemet: rør, beslag, ventiler, overgangsstykker, sveiseutstyr og installasjonsprosedyre. Det sterkeste røret i verden vil ikke fungere hvis skjøten er feil. Det svakeste røret kan yte i flere tiår hvis systemet er designet og installert som en komplett enhet.
For HDPE-trykksystemer, spesifiser materialkvalitet, SDR, trykkklassifisering, fusjonsmetode og testkrav. For PVC-systemer, spesifiser tidsplan eller trykkklasse, løsningsmiddel-sementprosedyre, ekspansjonsgodtgjørelse og støtteavstand. I begge tilfeller kreves sporbarhet fra råvarebatchen til det ferdige produktet, og verifiser at installasjonspersonalet har riktig verktøy og opplæring.



HOLD KONTAKT
Om oss
Zhejiang Fengfeng Pipe Industry Co., Ltd. bruker effektiv enkeltskrueinnsprøytning støpemaskiner for høy produktivitet og lavt energibruk.
Produktlenke
Kontakt
-

+86-19858193396
+86-13735359894 -

+86-0574-63555288
-

-

Nr. 21, Market Road, Diankou Town, Zhuji City, Shaoxing City, Zhejiang-provinsen, Kina
Copyright © Zhejiang Fengfeng Pipe Industry Co., Ltd.
